Bir fren diskindeki birkaç mikronluk sapma, bir enjeksiyon parçasındaki gözle görülmeyen çarpılma ya da yanlış partiden gelen bir hammadde, aylar sonra sahada geri çağırma olarak geri dönebilir. Üretimde bu riski yöneten disiplinin adı kalite kontroldür. Hatayı müşteriye ulaşmadan yakalamak ve tekrarlanmasını önlemek, rekabetçi üretimin temel koşuludur.
Kalite kontrol çoğu zaman hattın sonunda yapılan bir son bakış gibi düşünülür. Oysa iyi kurulmuş bir kalite kontrol sistemi hammaddenin kapıdan girdiği andan sevkiyata kadar her aşamaya yayılır. Ölçüm teknolojilerindeki gelişmeler ise bu kontrolü elle yapılan örnek ölçümlerden, tüm yüzeyi kapsayan dijital ölçüme taşıyor.
Kısa cevap: kalite kontrol nedir?
Kalite kontrol, üretilen ürünlerin belirlenen standartlara, teknik şartnamelere ve müşteri beklentilerine uygun olup olmadığını ölçüm, muayene ve testlerle doğrulama sürecidir. Girdi kontrolü, proses içi kontrol ve final kontrol olmak üzere üç temel aşamada yürütülür. Amacı hatalı ürünün müşteriye ulaşmasını önlemek, hataları kaynağında yakalamak ve maliyetleri düşürmektir.
Bu rehberde kalite kontrolün ne olduğunu, kalite güvenceden farkını, aşamalarını, türlerini ve yöntemlerini ele alıyoruz. Ardından kalite kontrol bölümünün üretimdeki görevlerini, 7 temel kalite aracını ve 3D ölçüm teknolojilerinin kalite kontrolü nasıl dönüştürdüğünü anlatıyoruz.
Kalite Kontrol Nedir? Neden Kritik Öneme Sahiptir?
Kalite kontrol, bir ürünün veya hizmetin önceden tanımlanmış gereksinimleri karşılayıp karşılamadığını belirlemek için yürütülen sistematik denetim, ölçüm ve test faaliyetlerinin tümüdür. Bu gereksinimler teknik resimdeki ölçü ve toleranslardan malzeme özelliklerine, yüzey kalitesinden fonksiyonel performansa kadar uzanır.
Kalite kontrolün kritik olmasının nedeni, hatanın maliyetinin yakalandığı aşamaya göre katlanarak artmasıdır. Sektörde 1-10-100 kuralı olarak bilinen yaklaşım bunu özetler: hatayı kaynağında önlemenin maliyeti 1 ise, üretim içinde düzeltmenin maliyeti 10, müşteriye ulaştıktan sonra düzeltmenin maliyeti 100 birimdir.
Bu yüzden kalite kontrol bir maliyet kalemi değil, maliyet önleme mekanizmasıdır. Hurda ve yeniden işleme azalır, garanti talepleri düşer ve marka itibarı korunur. Otomotiv, havacılık ve medikal gibi sektörlerde ise kalite kontrol kayıtları aynı zamanda yasal ve sözleşmesel bir zorunluluktur.
Kalite maliyetleri genellikle dört grupta incelenir: hatayı önleme, ölçüm ve değerlendirme, işletme içinde yakalanan hatalar ve müşteriye ulaşan hatalar. Önleme ve değerlendirmeye yapılan yatırım arttıkça son iki grubun, yani en pahalı hataların payı düşer. İyi bir kalite kontrol sistemi bu dengeyi bilinçli olarak kurar.
Kalite Kontrolün Temel Amaçları
Kalite kontrolün ilk amacı, uygun olmayan ürünün müşteriye ulaşmasını önlemektir. İkinci amaç, üretim sürecindeki sapmaları erken fark edip düzeltmektir. Üçüncüsü ise toplanan ölçüm verisiyle süreci sürekli iyileştirmek, böylece aynı hatanın tekrarlanmasını engellemektir.
Bu üç amaç birbirini besler. Yalnızca ayıklama yapan bir kontrol hatalı ürünü durdurur ama hata üretmeye devam eden süreci düzeltmez. Olgun bir kalite sistemi ise her uygunsuzluğu kök nedenine kadar izler ve düzeltici faaliyeti süreç tasarımına geri besler.
Kalite Kontrol, Kalite Güvence ve Kalite Yönetimi Farkı
Bu üç kavram sık sık birbirinin yerine kullanılır, ancak farklı soruları yanıtlar. Kalite kontrol ürünün uygun olup olmadığını doğrular. Kalite güvence, uygun ürün üretecek süreçlerin kurulmasını sağlar. Kalite yönetimi ise ikisini de kapsayan kurumsal çerçevedir.
Tabloyu yana kaydırarak tüm sütunları görebilirsiniz
| Kavram | Odak noktası | Yaklaşım | Tipik örnek |
|---|---|---|---|
| Kalite kontrol (QC) | Ürün | Tespit eden: ölçer, muayene eder, ayıklar | Final ölçüm, ilk numune kontrolü |
| Kalite güvence (QA) | Süreç | Önleyen: süreç ve prosedür kurar | Proses doğrulama, tedarikçi denetimi |
| Kalite yönetimi (QM) | Kurum | Yöneten: politika, hedef ve iyileştirme | ISO 9001 kalite yönetim sistemi |
Kısacası kalite kontrol, kalite güvencenin ve kalite yönetiminin ölçüm ayağıdır. Toplam kalite yönetimi yaklaşımı ise bu üç katmanı organizasyonun tamamına yayar.
Kalite Kontrol Aşamaları: Girdi, Proses İçi ve Final Kontrol
Üretimde kalite kontrol, ürünün yolculuğu boyunca farklı noktalarda yapılır. Her aşamanın hedefi ve kullandığı yöntem farklıdır, ama hepsi aynı ilkeye dayanır: hatayı mümkün olan en erken noktada yakalamak.
Girdi Kontrolü
Girdi kontrolü, hammaddelerin ve tedarik edilen parçaların üretime girmeden önce incelenmesidir. Malzeme sertifikaları doğrulanır, boyutlar ve kritik özellikler ölçülür, gerekirse laboratuvar testleri yapılır.
Hatalı bir hammaddeyi kapıda durdurmak, onunla yüzlerce parça üretip sonra ayıklamaktan çok daha ucuzdur. Güvenilirliği kanıtlanmış tedarikçilerde örnekleme sıklığı azaltılabilir, yeni ya da sorunlu tedarikçilerde ise kontrol sıkılaştırılır.
Tedarik edilen işlenmiş parçalarda girdi kontrolü giderek 3D ölçüme kayıyor. Parçanın tamamı taranıp CAD modeliyle karşılaştırıldığında, tedarikçinin raporunda yer almayan sapmalar da görünür hale gelir. Bu, tedarikçiyle yaşanan anlaşmazlıkları somut veriye dayandırır.
İlk Numune Kontrolü
Yeni bir parça, yeni bir kalıp ya da süreçte yapılan önemli bir değişiklik sonrasında üretilen ilk parçaların teknik resimdeki tüm özellikler açısından eksiksiz ölçülmesine ilk numune kontrolü denir. Seri üretim, bu kontrol onaylanmadan başlamaz.
Havacılıkta bu süreç AS9102 standardıyla, otomotivde ise parça onay süreçleriyle tanımlanır. İlk numune ölçümü genellikle yüzlerce özelliği kapsadığı için, kalite kontrolün en çok zaman alan ve tam yüzey ölçümünden en çok fayda gören adımlarından biridir.
İlk numune raporundaki her ölçüm, teknik resimdeki numaralandırılmış bir özellikle eşleştirilir. Bu eşleştirme elle yapıldığında saatler sürer ve hataya açıktır. Metroloji yazılımları ise CAD modelindeki ürün üretim bilgisinden ölçüm planını otomatik çıkararak bu süreyi belirgin biçimde kısaltır.
Proses İçi Kontrol
Proses içi kontrol, üretim sırasında belirli aralıklarla yapılan ölçüm ve testlerdir. Amaç, süreç kaymaya başladığında bunu hatalı parça oluşmadan fark etmektir. Operatör kontrolleri, tezgâh üzerinde ölçüm ve istatistiksel proses kontrolü bu aşamanın araçlarıdır.
Proses içi kontrolün değeri tepki süresindedir. Hattın sonunda fark edilen bir sapma, o ana kadar üretilen tüm partiyi riske atar. Hattın içinde fark edilen sapma ise birkaç parçada durdurulur.
Proses içi kontrolün en etkili biçimi, hatanın oluşmasını baştan imkânsız kılmaktır. Poka-yoke adı verilen hata önleme düzenekleri, yanlış takılan bir parçayı fikstüre oturtmaz ya da eksik montajda bir sonraki adıma izin vermez. Böylece kontrol, ölçümden önce tasarımın içine yerleşir.
Final Kontrol ve Sevkiyat Öncesi Muayene
Final kontrol, ürün tamamlandıktan sonra sevkiyattan önce yapılan son değerlendirmedir. Görsel muayene, boyutsal ölçüm, fonksiyonel test ve ambalaj kontrolü bu aşamada yer alır. Ürünün müşteri şartnamesine uygun olduğu burada belgelenir.
Final kontrol vazgeçilmezdir, ancak tek başına yeterli değildir. Kaliteyi yalnızca sonda kontrol etmeye çalışan bir sistem hatayı önlemez, sadece ayıklar. Bu yüzden güçlü kalite sistemleri ağırlığı girdi ve proses içi kontrole kaydırır.
Final kontrolde bulunan her hata aynı zamanda bir sinyaldir. Bu sinyal, hatanın geçtiği önceki kontrol noktasının neden yetersiz kaldığı sorusuna geri götürülmelidir. Final kontrolün iyileştirme döngüsüne bağlanması, aynı hatanın bir sonraki partide tekrar karşılaşılmasını önler.
Kalite Kontrol Türleri ve Yöntemleri
Hangi kontrol yönteminin kullanılacağı, ölçülecek özelliğe, parçanın değerine ve hatanın olası sonuçlarına göre belirlenir. Aşağıdaki tablo, üretimde en sık kullanılan kalite kontrol yöntemlerini özetliyor.
Tabloyu yana kaydırarak tüm sütunları görebilirsiniz
| Yöntem | Ne kontrol eder? | Avantajı | Sınırı |
|---|---|---|---|
| Görsel muayene | Yüzey hataları, çizik, eksik montaj | Hızlı ve ekonomik | Operatöre bağlı, ölçü vermez |
| Boyutsal ölçüm | Ölçü, tolerans, form ve konum | Sayısal ve izlenebilir sonuç | Ölçüm cihazı ve ortam gerektirir |
| Tahribatlı test | Dayanım, sertlik, kopma davranışı | Malzemenin gerçek sınırını gösterir | Test edilen parça kullanılamaz |
| Tahribatsız muayene | İç çatlak, gözenek, kaynak kusuru | Parçaya zarar vermez | Özel ekipman ve uzmanlık ister |
| Fonksiyonel test | Ürünün çalışıp çalışmadığı | Kullanım koşulunu doğrudan sınar | Hatanın kök nedenini göstermez |
Bu yöntemler birbirinin alternatifi değil, tamamlayıcısıdır. Bir döküm parçada iç gözenekler tahribatsız muayeneyle, işlenmiş yüzeylerin ölçüleri boyutsal ölçümle, montaj uyumu ise fonksiyonel testle doğrulanır.
Yöntem seçerken sorulması gereken soru, hatanın sonucunun ne olacağıdır. Görünüşü etkileyen bir kusurla emniyeti etkileyen bir kusur aynı yöntemle ve aynı sıklıkta kontrol edilmez. Bu ayrım, kontrol planında her özelliğe bir kritiklik sınıfı atanarak yapılır.
Yüzde 100 Kontrol ve Örnekleme Kontrolü
Kontrolün kapsamı da bir karardır. Yüzde 100 kontrolde her parça muayene edilir; emniyet açısından kritik parçalarda ve düşük adetli üretimde bu yaklaşım tercih edilir. Ancak yüksek hacimde zaman ve maliyet açısından her zaman mümkün değildir.
Örnekleme kontrolünde ise partiden istatistiksel olarak seçilen parçalar ölçülür ve partinin kabul ya da reddine bu sonuca göre karar verilir. ISO 2859-1 standardı, bu tür kabul örneklemesi için örnek büyüklüklerini ve kabul sınırlarını tanımlar. Otomatik ölçüm sistemleri ise yüzde 100 kontrolü yüksek hacimde de ekonomik hale getiriyor.
7 Temel Kalite Kontrol Aracı
Japon kalite öncüsü Kaoru Ishikawa’nın yaygınlaştırdığı 7 temel kalite aracı, kalite sorunlarının büyük bölümünü basit istatistik ve görselleştirmeyle çözmeyi amaçlar. Bugün hâlâ kalite ekiplerinin günlük çalışmasının temelidir.
1.Kontrol listesi: Hataların türünü ve sıklığını sahada düzenli biçimde kaydetmek için kullanılan form.
2.Histogram: Ölçüm değerlerinin dağılımını gösterir ve sürecin hedef etrafında nasıl yayıldığını görünür kılar.
3.Pareto diyagramı: Hata türlerini sıklığına göre sıralar ve sorunların büyük bölümünü yaratan az sayıdaki nedeni öne çıkarır.
4.Sebep-sonuç diyagramı: Balık kılçığı olarak da bilinir. Bir sorunun olası nedenlerini insan, makine, malzeme, metot ve ortam gibi başlıklarda toplar.
5.Serpme diyagramı: İki değişken arasındaki ilişkiyi gösterir, örneğin kalıp sıcaklığı ile parça ölçüsü arasındaki bağı.
6.Kontrol grafiği: Bir süreç değişkeninin zaman içindeki seyrini kontrol sınırlarıyla birlikte izler ve sürecin kararlı olup olmadığını gösterir.
7.Tabakalaştırma: Veriyi vardiya, makine veya tedarikçi gibi gruplara ayırarak sorunun hangi kaynakta yoğunlaştığını ortaya çıkarır. Bazı kaynaklarda bu aracın yerinde akış şeması yer alır.
İstatistiksel Proses Kontrolü (SPC)
İstatistiksel proses kontrolü, kontrol grafiklerini ve proses yeterlilik analizlerini kullanarak süreci gerçek zamanlı izleme yöntemidir. Amaç, hatalı parça üretilmeden önce sürecin doğal değişkenliğinden sapan davranışı fark etmektir.
SPC’nin güvenilirliği, beslendiği ölçüm verisinin kalitesine bağlıdır. 3D ölçüm sistemleri, her parçada yüzlerce noktayı otomatik olarak ölçerek SPC’ye çok daha zengin veri sağlar. Kalkancı Döküm, ATOS Q 3D tarayıcı ile istatistiksel proses kontrol sürecini bu şekilde hızlandırdı.
SPC’nin en çok kullanılan iki göstergesi Cp ve Cpk değerleridir. Cp, sürecin değişkenliğinin tolerans aralığına ne kadar sığdığını, Cpk ise sürecin bu aralığın ortasına ne kadar oturduğunu gösterir. Müşteriler kritik özellikler için genellikle belirli bir asgari Cpk değeri şart koşar.
Ölçüm Sistemi Analizi: Ölçüme Güvenebilir miyiz?
Kalite kontrolün sık atlanan bir sorusu vardır: Ölçüm sonucunun kendisi ne kadar güvenilir? Aynı parçayı iki farklı operatör ya da aynı operatör iki kez ölçtüğünde farklı sonuç alıyorsa, ölçüm sistemi parçadan çok kendi değişkenliğini raporluyor demektir.
Ölçüm sistemi analizi bu soruyu yanıtlar. En bilinen yöntemi olan Gage R&R çalışması, ölçüm değişkenliğini tekrarlanabilirlik ve yeniden üretilebilirlik bileşenlerine ayırır ve bunun tolerans aralığına oranını hesaplar. Bu oran yüksekse, en iyi kontrol planı bile yanlış kabul ve yanlış ret kararları üretir.
Otomatik ölçüm sistemleri bu noktada belirgin avantaj sağlar. Operatör etkisi azaldığında yeniden üretilebilirlik iyileşir ve ölçüm sistemi analizinden geçmek kolaylaşır.
Üretimde Kalite Kontrol Bölümü Ne İş Yapar?
Kalite kontrol bölümü, ürünün şartnameye uygunluğunu doğrulayan ve bu doğrulamayı kayıt altına alan ekiptir. Görevleri ölçüm yapmanın çok ötesine geçer ve üretim, mühendislik ve satın alma ile sürekli etkileşim içinde yürür.
1.Kontrol planı hazırlamak: Hangi özelliğin, hangi aşamada, hangi yöntemle ve hangi sıklıkta kontrol edileceğini belirler.
2.Ölçüm ve muayene yapmak: Girdi, ilk numune, proses içi ve final kontrolleri yürütür, sonuçları kaydeder.
3.Uygunsuzluğu yönetmek: Hatalı ürünü ayırır, karantinaya alır ve kök neden analizini başlatır.
4.Ölçüm sistemini yönetmek: Ölçüm cihazlarının kalibrasyonunu takip eder ve ölçüm sisteminin güvenilirliğini doğrular.
5.Raporlamak ve iyileştirmek: Kalite verisini üretim ve yönetimle paylaşır, tekrarlayan sorunlar için düzeltici faaliyetleri izler.
Bu görevlerin ağırlığı sektöre göre değişir. Ancak her durumda kalite kontrolün etkinliği, kullanılan ölçüm altyapısının hızına ve güvenilirliğine doğrudan bağlıdır.
Kalite Kontrol Süreçlerinde Dijitalleşme ve Yeni Teknolojiler
Geleneksel kalite kontrol kumpas, mikrometre, mastar ve elle tutulan kayıtlara dayanır. Bu araçlar hâlâ değerlidir, ancak karmaşık geometrilerde ve yüksek üretim hızlarında yavaş kalır ve yalnızca seçilen noktalar hakkında bilgi verir. Dijital ölçüm teknolojileri bu sınırı ortadan kaldırıyor.
Dijitalleşmenin ikinci boyutu veridir. Elle tutulan kayıtlar yerine ölçüm sonuçlarının otomatik olarak bir veritabanında toplanması, trend analizini, tedarikçi karşılaştırmasını ve izlenebilirliği mümkün kılar. Kalite kontrol böylece tek tek kararlar veren bir istasyondan sürekli öğrenen bir sisteme dönüşür.
3D Tarama Sistemleri
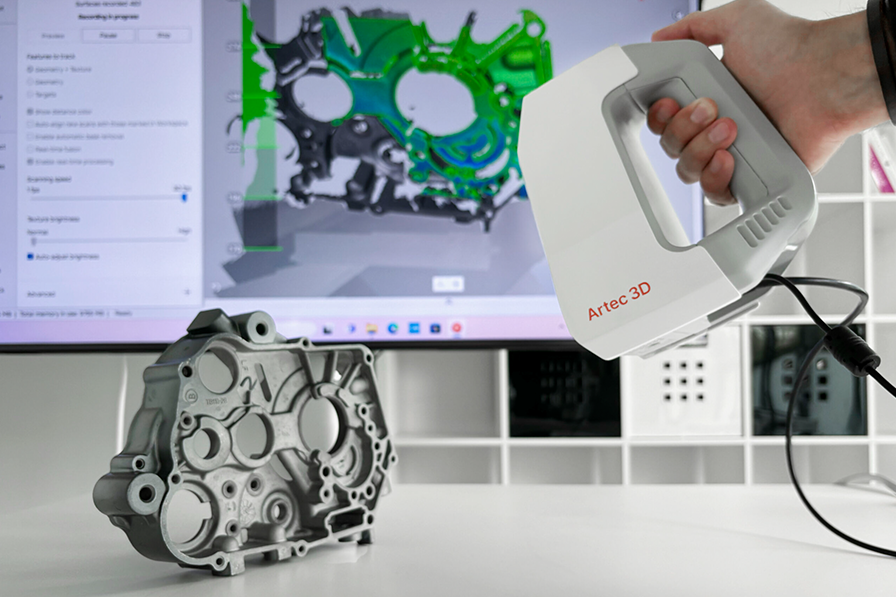
3D tarayıcılar, parçanın tüm yüzeyini dakikalar içinde milyonlarca noktayla dijitalleştirir. Tarama verisi CAD modeliyle karşılaştırılır ve tasarımdan sapmalar renkli bir harita üzerinde görünür hale gelir. 3D tarayıcıların çalışma prensibi bu teknolojinin temellerini ayrıntılı anlatıyor.
Bu yaklaşımın kalite kontroldeki en büyük katkısı kapsamdır. Ölçüm planında yer almayan bir bölgedeki çarpılma da sapma haritasında görünür. Temassız ölçüm, yumuşak ve esnek parçaların deforme olmadan ölçülmesini de mümkün kılar.
Metroloji Yazılımları
Ölçüm donanımının ürettiği veriyi kalite kararına dönüştüren katman metroloji yazılımlarıdır. Bu yazılımlar ölçüm verisini CAD modeliyle hizalar, geometrik boyutlandırma ve toleranslandırma analizleri yapar ve otomatik raporlar üretir.
Geomagic Control X, tarama verisiyle CAD karşılaştırması, GD&T analizi ve tekrarlanabilir rapor şablonları sunar. Aynı ölçüm programının her parçada tekrar çalıştırılması, operatörden bağımsız ve karşılaştırılabilir sonuçlar sağlar.
Kalite Kontrol Makineleri: Koordinat Ölçüm ve Endüstriyel Tomografi
Dar toleranslı işlenmiş özelliklerde koordinat ölçüm makineleri hâlâ referans yöntemdir. CMM ölçümün çalışma prensibi ve optik ölçümle karşılaştırması, hangi görevde hangi teknolojinin seçileceğini ayrıntılı ele alıyor.
Dışarıdan görünmeyen kusurlar için ise endüstriyel bilgisayarlı tomografi kullanılır. ZEISS METROTOM 1 gibi sistemler, döküm gözeneklerini, iç kanalları ve montajlı bileşenlerin iç konumlarını parçayı kesmeden ölçer.
Simülasyon Teknolojileri
Kalite kontrolün bir kısmı ürün üretilmeden önce de yapılabilir. Sanal gerçeklik ortamında 1:1 ölçekli dijital ürünler üzerinde montaj erişimi, ergonomi ve kullanım senaryoları test edilir. Keysight IC.IDO gibi çözümler, tasarım kaynaklı kalite sorunlarını fiziksel prototip oluşmadan yakalamaya yardımcı olur.
Bu yaklaşım, kalite sorunlarının önemli bir kısmının üretimde değil tasarımda doğduğu gerçeğine dayanır. Montajı zor bir bağlantı ya da ulaşılamayan bir vida, üretimde tekrar tekrar hataya yol açar. Bunu sanal ortamda fark etmek, sonradan kontrol etmekten çok daha ucuzdur.
infoTRON’un Kalite Kontrol Çözümleri
infoTRON, kalite kontrolü tek bir ölçüm cihazı olarak değil; ölçüm donanımı, metroloji yazılımı ve kalite verisinin yönetimini kapsayan bir bütün olarak ele alır. Portföy, kalite kontrolün farklı aşamalarına karşılık gelen çözümlerden oluşur.
ZEISS ve Artec 3D Tarayıcılarla Temassız Ölçüm
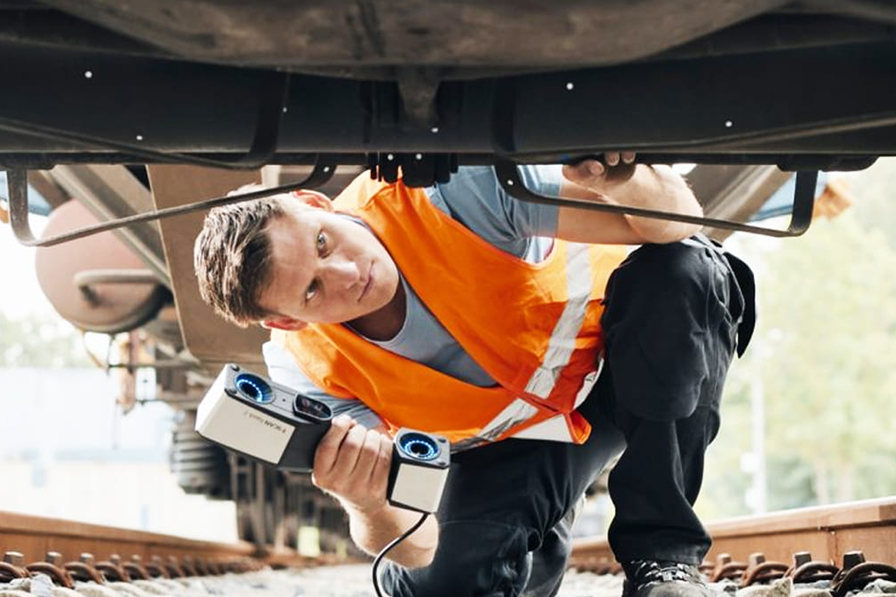
ZEISS ve Artec 3D tarayıcılar, karmaşık geometrili parçaları yüksek hassasiyetle ve temassız olarak ölçer. ZEISS T-SCAN hawk 2 gibi el tipi sistemler üretim sahasında ve büyük parçalarda esneklik sağlar. Artec Leo gibi kablosuz tarayıcılar ise sahada hızlı analizi mümkün kılar.
Seri üretimde ölçümü operatörden bağımsız hale getirmek için ZEISS ScanBox gibi otomatik ölçüm hücreleri kullanılır. Bu sistemler aynı parçayı aynı programla tekrar tekrar ölçerek kalite verisini sürekli ve karşılaştırılabilir kılar.
Geomagic Control X ile Gelişmiş Kalite Kontrol Yazılımı
Geomagic Control X, tarama verisini kalite kararına dönüştüren yazılım katmanıdır. CAD karşılaştırması, kesit analizi, GD&T değerlendirmesi ve otomatik raporlama tek bir ortamda yapılır. Raporlar, üretim ve tedarikçi ekipleriyle doğrudan paylaşılabilecek biçimde hazırlanır.
Yazılımın seri üretimdeki asıl değeri tekrarlanabilirliktir. Bir kez hazırlanan ölçüm ve rapor şablonu her yeni taramaya otomatik uygulanır. Böylece farklı vardiyalarda ve farklı operatörlerle alınan sonuçlar aynı ölçütle değerlendirilir ve trendler güvenle izlenir.
3DEXPERIENCE Platformu ile Kalite Verisinin PLM’e Entegrasyonu
Kalite verisinin değeri, tasarım ve üretim verisiyle bağlandığında katlanır. 3DEXPERIENCE platformu, ölçüm sonuçlarını ürün yaşam döngüsü verisiyle aynı ortamda buluşturur. Bir uygunsuzluk, ilgili tasarım revizyonu ve üretim parametresiyle birlikte izlenebilir hale gelir.
Bu entegrasyon, ölçülen fiziksel parçanın dijital karşılığıyla sürekli karşılaştırıldığı bir yapıya, yani dijital ikize doğru atılan adımdır. Kalite kontrol böylece geriye dönük bir denetimden ileriye dönük bir karar aracına dönüşür.
Sahadaki uygulamalar da bu dönüşümü doğruluyor. Konveyör, ZEISS T-SCAN hawk 2 ile kalite kontrol süreçlerini hızlandırdı. Özler Plastik de 3D ölçümle kalite kontrolde benzer bir kazanım sağladı.
Parçalarınız için en uygun ölçüm teknolojisini değerlendirmek isterseniz ZEISS 3D tarama ve ölçüm çözümlerini inceleyebilirsiniz.
Sıkça Sorulan Sorular
Kalite kontrol konusunu araştıranların en sık sorduğu soruları, üretim ve kalite ekiplerinin pratik ihtiyaçlarını gözeterek aşağıda yanıtladık.
Kalite kontrol ne demek?
Kalite kontrol, bir ürünün belirlenen şartlara uygun olup olmadığının ölçüm, muayene ve testlerle doğrulanması demektir. İngilizcede quality control olarak geçer ve kısaca QC ile ifade edilir.
Üretimde kalite kontrol denince çoğunlukla ölçüm ve muayene akla gelir. Ancak kavram, bu faaliyetlerden elde edilen verinin süreci düzeltmek için kullanılmasını da kapsar.
Kalite kontrol ekibi üretimde ne iş yapar?
Kalite kontrol ekibi kontrol planlarını hazırlar, girdi, ilk numune, proses içi ve final kontrolleri yürütür, uygunsuz ürünleri ayırır ve kök neden analizini başlatır. Ölçüm cihazlarının kalibrasyonunu takip eder ve kalite verisini üretimle paylaşarak sürecin iyileştirilmesine katkı sağlar.
Kalite kontrolde hangi ölçüm cihazları kullanılır?
Temel ölçümler için kumpas, mikrometre, komparatör ve mastarlar kullanılır. Karmaşık geometrilerde ve dar toleranslarda ise koordinat ölçüm makineleri, optik 3D tarayıcılar ve otomatik ölçüm hücreleri devreye girer.
İç yapıların ve gizli kusurların kontrolünde endüstriyel bilgisayarlı tomografi tercih edilir. Hangi cihazın seçileceği, ölçülecek özelliğin toleransına, parçanın boyutuna ve üretim hacmine bağlıdır.
Kalite kontrol ile kalite güvence aynı şey mi?
Hayır. Kalite kontrol ürüne odaklanır ve hatayı tespit eder. Kalite güvence sürece odaklanır ve hatanın oluşmasını önleyecek sistemi kurar. Kalite kontrol, kalite güvencenin ölçüm ve doğrulama ayağıdır.
Kalite kontrol aşamaları nelerdir?
Temel aşamalar girdi kontrolü, proses içi kontrol ve final kontroldür. Yeni parça ve kalıp devreye alınırken bunlara ilk numune kontrolü eklenir. Güçlü kalite sistemleri ağırlığı hatayı kaynağında yakalayan girdi ve proses içi kontrollere verir.
3D kalite kontrol nedir?
3D kalite kontrol, parçanın 3D tarayıcı veya koordinat ölçüm sistemiyle ölçülüp CAD modeliyle karşılaştırılmasıdır. Tasarımdan sapmalar renkli bir harita üzerinde tüm yüzey boyunca görülür ve GD&T analizleriyle raporlanır. Özellikle döküm, plastik enjeksiyon ve sac parçalarda geleneksel ölçüme göre çok daha kapsamlı bilgi verir.
Kalite kontrol hangi standartlara dayanır?
Genel çerçeveyi ISO 9001 kalite yönetim sistemi çizer. Otomotivde IATF 16949, havacılıkta AS9100 sektöre özgü gereklilikleri tanımlar. Örnekleme kontrolü için ISO 2859-1, ölçüm cihazlarının doğrulanması için ise ISO 10360 gibi teknik standartlar kullanılır.
Otomasyon insan kontrolünün yerini alır mı?
Tamamen değil. Otomatik ölçüm sistemleri tekrar eden ölçümleri hızlı ve tutarlı biçimde yapar, insan hatasını azaltır. Ancak ölçüm planını kurmak, sonuçları yorumlamak ve kök neden analizini yürütmek hâlâ kalite uzmanının işidir. Doğru kurgu, rutin ölçümü makineye, kararı uzmana bırakmaktır.
Kalite Kontrol: Hatayı Ayıklamaktan Hatayı Önlemeye
Kalite kontrol, üretilen ürünün şartnameye uygunluğunu doğrulayan temel disiplindir. Girdi, proses içi ve final aşamalarında doğru yöntemlerle yürütüldüğünde hatalı ürünün müşteriye ulaşmasını önler ve maliyetleri hatanın en ucuz olduğu noktada tutar.
Bugün kalite kontrolün yönü, hattın sonunda ayıklama yapmaktan süreci kaynağında yönetmeye doğru değişiyor. Tam yüzey 3D ölçüm, otomatik ölçüm hücreleri ve PLM’e bağlı kalite verisi bu dönüşümün araçlarıdır.
Kalite kontrol süreçlerinizi 3D ölçüm teknolojileriyle nasıl hızlandırabileceğinizi konuşmak için infoTRON metroloji uzmanlarına ulaşabilirsiniz.


