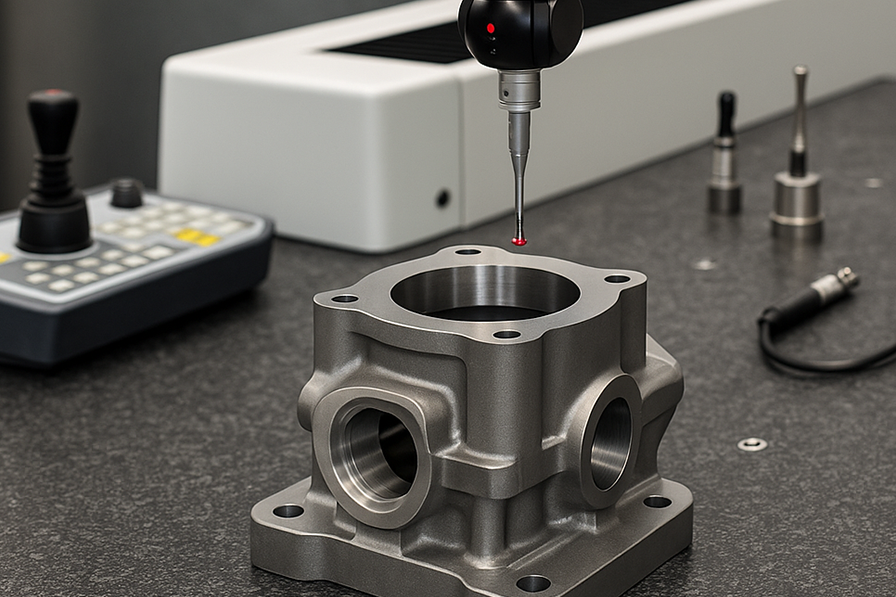
Bir motor bloğundaki silindir deliğinin çapı birkaç mikron sapmışsa, parça montajda sorun çıkarmadan geçebilir ama sahada kısa ömürlü olur. Bu tür sapmaları üretim hattından çıkmadan yakalamanın en köklü yolu koordinat ölçüm makinesidir. Kısaca CMM olarak bilinen bu sistemler, onlarca yıldır imalat sanayisinin boyutsal doğruluk referansıdır.
Ancak ölçüm dünyası artık tek bir teknolojiden ibaret değil. Optik 3D ölçüm sistemleri ve endüstriyel bilgisayarlı tomografi, CMM’nin yıllardır yaptığı işin bir bölümünü daha hızlı ve daha kapsamlı biçimde yapabiliyor. Doğru ölçüm stratejisi, bu teknolojilerin hangi soruya en iyi yanıt verdiğini bilmekle başlıyor.
Kısa cevap: CMM nedir?
CMM, İngilizce Coordinate Measuring Machine ifadesinin kısaltmasıdır ve Türkçede koordinat ölçüm makinesi olarak bilinir. Bir parçanın yüzeyindeki noktaların X, Y ve Z koordinatlarını hassas bir probla ölçer, bu noktalardan çap, mesafe, açı ve düzlemsellik gibi geometrik özellikleri hesaplar. Sonuçlar CAD modeli veya teknik resimle karşılaştırılarak parçanın toleranslara uygunluğu raporlanır.
Bu rehberde CMM’nin nasıl çalıştığını, makine ve prob türlerini, ölçümün adım adım nasıl yapıldığını ve doğruluğu belirleyen ortam koşullarını ele alıyoruz. Ardından CMM ile optik 3D ölçümü karar eksenleri üzerinden karşılaştırıyor ve hangi görevde hangisinin seçilmesi gerektiğini netleştiriyoruz.
CMM Ölçüm Nedir?
CMM ölçüm, bir parçanın geometrisini üç boyutlu koordinat sisteminde tanımlanan noktalar aracılığıyla doğrulama yöntemidir. Makine, parçanın yüzeyinden aldığı her noktayı X, Y ve Z değerleriyle kaydeder. Yazılım bu noktaları birleştirerek silindir, düzlem, daire veya koni gibi geometrik elemanlar oluşturur.
Bu yaklaşımın gücü, bütün ölçümün tek bir referans sisteme bağlı olmasıdır. Kumpas ya da mikrometre her ölçüyü ayrı ayrı alırken CMM, parçadaki tüm özellikleri aynı koordinat sistemine göre değerlendirir. Böylece iki delik arasındaki konum toleransı ya da bir yüzeyin başka bir yüzeye göre paralelliği güvenilir biçimde ölçülebilir.
Koordinat ölçüm makinelerinin ilk ticari örnekleri 1950’lerin sonunda ortaya çıktı ve sayısal kontrollü tezgâhların yaygınlaşmasıyla hızla gelişti. Bilgisayar kontrolü, otomatik prob değiştirme ve CAD tabanlı ölçüm programları zamanla CMM’yi kalite laboratuvarlarının merkezine yerleştirdi.
CMM’nin asıl değeri, geometrik boyutlandırma ve toleranslandırmanın doğrulanmasında ortaya çıkar. Konum, diklik, eş eksenlilik ve profil gibi toleranslar, parçanın tek bir boyutuna değil, özellikler arasındaki ilişkiye bakar. Bu ilişkiler ancak ortak bir koordinat sisteminde güvenilir biçimde ölçülebilir.
CMM Nasıl Çalışır?
Bir CMM’nin çalışma mantığı dört bileşenin birlikte çalışmasına dayanır: hareket eden mekanik yapı, ölçüm probu, her eksendeki hassas cetveller ve ölçüm yazılımı.
Prob parça yüzeyine dokunduğunda ya da sensör yüzeyi algıladığında, makine o andaki eksen konumlarını cetvellerden okur ve noktanın uzaydaki koordinatını kaydeder. Yazılım, prob ucunun yarıçapını ve yaklaşma yönünü hesaba katarak gerçek yüzey noktasını belirler.
Kaç nokta alınacağı ve bu noktaların nasıl dağıtılacağı, sonucun güvenilirliğini doğrudan etkiler. Bir deliği yalnızca üç noktayla ölçmek çapı verir ama yuvarlaklık hatasını gizler. Daha fazla ve dengeli dağıtılmış nokta ise form sapmalarını görünür kılar, buna karşılık ölçüm süresini uzatır.
Toplanan noktalar yeterli sayıya ulaştığında yazılım geometrik elemanları uydurur ve ölçülen değerleri nominal değerlerle karşılaştırır. Sonuç, her özellik için sapma miktarını ve toleransa uygunluğu gösteren bir ölçüm raporudur.
CMM Ölçüm Cihazları
Koordinat ölçüm makineleri, ölçülecek parçanın boyutuna, ağırlığına ve gereken doğruluğa göre farklı yapılarda üretilir. Prob teknolojisi ise makinenin yüzeyden nasıl veri topladığını belirler ve ölçümün hızını, kapsamını ve doğruluğunu doğrudan etkiler.
CMM Makine Tipleri: Köprü, Portal, Yatay Kol ve Taşınabilir Kol
Köprü tipi CMM en yaygın yapıdır. Granit bir tabla üzerinde hareket eden köprü, küçük ve orta boy parçalarda yüksek doğruluk ve rijitlik sağlar. Diğer tipler ise parça boyutu, erişim ihtiyacı veya ölçümün yapılacağı yer değiştiğinde öne çıkar.
Tabloyu yana kaydırarak tüm sütunları görebilirsiniz
| Makine tipi | Yapısı | Uygun parçalar | Güçlü yanı | Sınırı |
|---|---|---|---|---|
| Köprü tipi | Granit tabla üzerinde hareket eden köprü | Küçük ve orta boy prizmatik parçalar | Yüksek doğruluk ve rijitlik | Ölçüm hacmi köprü boyutuyla sınırlı |
| Portal (gantry) tipi | Zemine sabitlenmiş büyük portal yapı | Gövde, kalıp ve büyük döküm parçalar | Çok büyük ölçüm hacmi | Yüksek yatırım ve özel zemin gereksinimi |
| Yatay kollu | Kolon üzerinde yatay hareket eden kol | Otomotiv karoser ve sac parçalar | Büyük ve ince cidarlı parçalara erişim | Köprü tipine göre daha düşük doğruluk |
| Konsol (cantilever) tipi | Tek taraftan desteklenen kol | Küçük ve hafif parçalar | Parçaya üç yönden kolay erişim | Küçük ölçüm hacmi |
| Taşınabilir ölçüm kolu | Eklemli, elle hareket ettirilen kol | Üretim sahasında yerinde ölçüm | Parçanın yanına götürülebilir | Operatöre bağlı, daha geniş belirsizlik |
Tip seçimi çoğu zaman parçanın kendisi tarafından belirlenir. Birkaç kilogramlık hassas bir dişli kutusu gövdesi köprü tipi bir makineye yönelirken, beş metrelik bir kalıp ancak portal tipi bir sistemde ya da taşınabilir çözümlerle ölçülebilir.
Temaslı Ölçüm Sistemleri (Tactile)
Temaslı sistemlerde ölçüm, ucunda genellikle yakut bilye bulunan bir stilusun parça yüzeyine fiziksel olarak dokunmasıyla yapılır. Temas anı probun içindeki sensör tarafından algılanır ve o andaki koordinat kaydedilir.
Bu yöntem, işlenmiş yüzeylerde, deliklerde ve dar toleranslı prizmatik özelliklerde en yüksek doğruluğu sunar. Yüzeyin rengi, parlaklığı veya şeffaflığı ölçümü etkilemez. Buna karşılık her nokta tek tek alındığı için karmaşık serbest form yüzeylerde ölçüm uzun sürer ve yüzey hakkındaki bilgi seçilen noktalarla sınırlı kalır.
Bu nedenle temaslı ölçüm, özellikle montajda başka bir parçayla eşleşecek işlenmiş yüzeylerde vazgeçilmezdir. Rulman yatakları, pim delikleri ve sızdırmazlık yüzeyleri gibi fonksiyonel özelliklerde birkaç mikronluk fark, parçanın çalışıp çalışmayacağını belirler.
Temassız Ölçüm Sistemleri (Non-contact)
Temassız sistemler yüzeye dokunmadan ölçüm yapar. Lazer çizgi sensörleri, yapılandırılmış ışık projektörleri ve kamera tabanlı sensörler bu grupta yer alır. Bazı CMM’lere temaslı probun yanında optik sensör de takılarak hibrit ölçüm yapılabilir.
Temassız ölçümün asıl gücü veri yoğunluğundadır. Saniyeler içinde yüz binlerce nokta toplanır ve parçanın tüm yüzeyi tek bir nokta bulutunda görünür hale gelir. Yumuşak, esnek ya da temasla deforme olabilecek parçalar da güvenle ölçülür. 3D tarayıcıların çalışma prensibi bu teknolojiyi ayrıntılı olarak ele alıyor.
Prob Sistemleri
Prob, CMM’nin parçayla kurduğu temas noktasıdır ve ölçüm kalitesini doğrudan belirler. Temaslı problar, yüzeyden veri toplama biçimlerine göre iki ana gruba ayrılır.
Tetiklemeli (touch-trigger) problar yüzeye her dokunuşta tek bir nokta alır, basit, dayanıklı ve ekonomiktir. Tarama (scanning) probları ise yüzeyle temasını koruyarak üzerinde kayar ve saniyede yüzlerce nokta toplar. Bu sayede form ve profil ölçümlerinde çok daha zengin veri sağlar.
Hangi prob kullanılırsa kullanılsın, ölçümden önce probun bir referans küre üzerinde kalibre edilmesi gerekir. Bu işlem stilus ucunun gerçek çapını ve konumunu belirleyerek sonuçlardaki sistematik hatayı ortadan kaldırır. Karmaşık parçalarda farklı açılara yönelen çoklu stilus düzenleri ve otomatik prob değiştiriciler kullanılır.
Eksen Hareketleri ve Koordinat Sistemi
CMM’ler birbirine dik üç doğrusal eksen üzerinde hareket eder. Her eksendeki yüksek çözünürlüklü optik cetveller probun konumunu mikron mertebesinde okurken, hava yatakları hareketin sürtünmesiz ve tekrarlanabilir olmasını sağlar.
Ölçümde kullanılan asıl koordinat sistemi ise makinenin değil, parçanın koordinat sistemidir. Operatör, parçanın referans yüzeylerini ve deliklerini ölçerek teknik resimdeki datum yapısını kurar. Tüm sonuçlar bu sisteme göre hesaplandığı için hizalamadaki bir hata bütün ölçüme yansır.
CMM Yazılımı ve Ölçüm Programlama
Modern bir CMM, gücünü büyük ölçüde yazılımından alır. Ölçüm yazılımı noktaları toplamanın ötesinde geometrik elemanları hesaplar, toleransları değerlendirir ve raporu oluşturur. Programlamanın kalitesi, ölçümün hem hızını hem de güvenilirliğini belirler.
Programlar iki yolla hazırlanır. Öğretme yönteminde operatör ilk parçayı makine üzerinde elle ölçer ve yazılım bu adımları kaydeder. Çevrim dışı programlamada ise ölçüm, CAD modeli üzerinde bilgisayar ortamında hazırlanır, böylece makine üretimde çalışmaya devam ederken yeni parçaların programı yazılabilir.
Farklı marka makineler ve yazılımlar arasında ölçüm programlarının taşınabilmesi için DMIS adlı ortak bir veri standardı da kullanılır. Optik ölçüm tarafında ise ZEISS INSPECT gibi yazılımlar, tarama verisini CAD modeliyle karşılaştırarak benzer GD&T değerlendirmelerini tam yüzey verisi üzerinde yapar.
CMM ile Ölçüm Nasıl Yapılır? Adım Adım Süreç
Bir CMM ölçümü, makinenin başına geçmeden önce teknik resmin okunmasıyla başlar. Süreç, ölçülen parçanın türünden bağımsız olarak genellikle altı adımda ilerler.
1.Ölçüm planı: Teknik resimdeki boyutlar ve geometrik toleranslar incelenir, hangi özelliğin hangi yöntemle ve kaç noktayla ölçüleceği belirlenir.
2.Bağlama ve termal dengeleme: Parça, ölçüm sırasında hareket etmeyecek ve deforme olmayacak şekilde bir fikstüre bağlanır. Ölçüm odasına yeni getirilen parçanın oda sıcaklığına ulaşması beklenir.
3.Prob kalibrasyonu: Kullanılacak stilus düzeni referans küre üzerinde kalibre edilir ve her uç için gerçek çap ile konum değerleri kaydedilir.
4.Hizalama: Parçanın datum yüzeyleri ölçülerek parça koordinat sistemi kurulur. CAD modeli varsa ölçüm bu modelle eşleştirilir.
5.Programın çalıştırılması: Elle öğretilen ya da çevrim dışı hazırlanan ölçüm programı çalıştırılır ve makine noktaları otomatik olarak toplar.
6.Değerlendirme ve raporlama: Ölçülen değerler toleranslarla karşılaştırılır, uygun olmayan özellikler işaretlenir ve ölçüm raporu oluşturulur.
Seri üretimde ilk parça için hazırlanan program, sonraki yüzlerce parçada tekrar çalıştırılır. Bu nedenle programın ve fikstürün doğru kurulması, tek tek ölçümlerden çok daha büyük bir etki yaratır. İstatistiksel proses kontrolü için toplanan verilerin güvenilirliği de bu tutarlılığa dayanır.
CMM Ölçüm Raporu Nasıl Okunur?
Bir CMM raporu, her ölçülen özellik için en az dört bilgi içerir: nominal değer, alt ve üst tolerans, ölçülen gerçek değer ve sapma. Toleransın dışında kalan değerler genellikle renkle işaretlenir, böylece uygunsuz özellikler ilk bakışta fark edilir.
Rapor okunurken yalnızca uygun ya da uygun değil sonucuna bakmak yeterli değildir. Toleransın sınırına yaklaşan değerler, süreçte bir kayma başladığının erken işareti olabilir. Aynı özelliğin ardışık parçalardaki değişimini izlemek, hatayı ret oluşmadan yakalamayı sağlar.
Otomotiv tedarik zincirinde ilk numune ve parça onay süreçlerinde bu raporlar standart belgelerin parçasıdır. Raporun hangi makinede, hangi programla ve hangi kalibrasyon durumunda alındığı da kayıt altında tutulur.
CMM Ölçüm Doğruluğunu Belirleyen Faktörler
Bir CMM’nin katalogdaki doğruluk değeri, yalnızca uygun koşullar sağlandığında geçerlidir. Ortam, parça ve operatör kaynaklı etkiler hesaba katılmadığında en hassas makine bile güvenilmez sonuç üretebilir.
Bu etkiler üç başlıkta toplanabilir: ortamın sıcaklık ve stabilitesi, makinenin doğrulanmış performansı ve parçayla ölçüm yönteminden gelen hatalar. Güvenilir bir ölçüm, üçünün birlikte yönetilmesiyle elde edilir.
CMM Odası Kaç Derece Olmalı?
Boyutsal ölçümde uluslararası referans sıcaklık, ISO 1 standardıyla 20 °C olarak tanımlanmıştır. Teknik resimdeki bütün ölçüler bu sıcaklıkta geçerli kabul edildiği için ölçüm odaları 20 °C hedefiyle iklimlendirilir.
Sıcaklığın sabit olması, ortalama değer kadar önemlidir. Saatlik dalgalanmalar ve odadaki dikey sıcaklık farkları, makinenin ve parçanın sürekli genleşip büzülmesine yol açar. Bu yüzden yüksek doğruluk gerektiren laboratuvarlarda sıcaklık genellikle ±1 °C veya daha dar bir aralıkta tutulur, nem ve titreşim de kontrol altına alınır.
Sıcaklığın ölçüme etkisi: somut bir hesap
Alüminyumun ısıl genleşme katsayısı yaklaşık 23 µm/m·°C’dir. Yani 1 metre uzunluğundaki alüminyum bir parçanın sıcaklığı yalnızca 1 °C değiştiğinde, boyu yaklaşık 23 mikron değişir. Toleransı 20 mikron olan bir ölçümde bu fark, tek başına uygun bir parçayı reddettirmeye yeter.
Bu yüzden atölyeden yeni gelmiş, henüz ısısı dengelenmemiş bir parçayı hemen ölçmek, en sık yapılan ve en pahalıya mal olan hatalardan biridir. Kesin oda koşulları ise makine üreticisinin belirttiği çalışma aralığına göre belirlenir ve kurulumdan önce ölçülerek kayıt altına alınır.
Doğruluk Değerleri ve ISO 10360
CMM doğruluğu, ISO 10360 standart serisinde tanımlanan kabul ve tekrar doğrulama testleriyle belirlenir. Bu testlerin en bilinen iki çıktısı, uzunluk ölçüm hatasının ve prob hatasının izin verilen en büyük değerleridir.
Üretici verilerinde genellikle MPE_E olarak görülen uzunluk ölçüm hatası, ölçülen uzunluğa bağlı bir formülle ifade edilir. Bu yüzden iki makineyi karşılaştırırken tek bir sayıya değil, değerin hangi uzunlukta ve hangi koşullarda geçerli olduğuna bakmak gerekir.
Makine doğruluğu, ölçüm belirsizliğiyle aynı şey değildir. Parçanın yüzey kalitesi, bağlama yöntemi, seçilen nokta sayısı ve operatör deneyimi de sonuçtaki belirsizliğe katkı yapar. Optik 3D ölçüm sistemlerinin performansı ise VDI/VDE 2634 yönergesine göre doğrulanır.
Parça, Bağlama ve Operatör Kaynaklı Hatalar
Makine ve ortam kusursuz olsa bile ölçülen parça ve ölçüm yöntemi yeni hata kaynakları getirir. En yaygın olanları yüzeydeki yağ, talaş ve çapaklardır. Temizlenmemiş bir yüzeyde prob, gerçek yüzeye değil kir tabakasına dokunur.
Bağlama kuvveti de sonucu değiştirebilir. İnce cidarlı plastik ya da sac bir parçayı fazla sıkan bir fikstür, onu ölçüm sırasında deforme eder. Parça serbest bırakıldığında ölçülen değerler gerçeği yansıtmaz, bu yüzden bu tür parçalar için özel fikstür tasarımı gerekir.
Stilus seçimi ve bakımı da göz ardı edilmemelidir. Alüminyum yüzeylerde uzun süreli tarama yapılan yakut uçlarda malzeme birikebilir ve ucun gerçek çapı değişir. Bu durumlarda zirkonya veya silisyum nitrür uçlar tercih edilir ve stilus düzenli olarak kontrol edilir.
Kalibrasyon ve Periyodik Doğrulama
CMM’ler, akredite laboratuvarlarca belirli aralıklarla kalibre edilir ve bu kalibrasyon izlenebilir referanslara dayanır. İki kalibrasyon arasında ise referans parçalar ve test çubuklarıyla yapılan ara kontrollerle makinenin performansı izlenir.
Ölçüm sonuçlarının denetimlerde ve müşteri onaylarında kabul görmesi bu izlenebilirlik zincirine bağlıdır. Özellikle otomotiv ve havacılık tedarik zincirlerinde kalibrasyon kayıtları, ölçüm raporunun kendisi kadar önemli bir belge olarak istenir.
Ara kontrollerin sıklığı makinenin kullanım yoğunluğuna, ortam koşullarına ve ölçülen toleransların darlığına göre belirlenir. Bir çarpışma, taşınma veya klima arızası sonrasında ise bir sonraki planlı kontrol beklenmeden doğrulama yapılması gerekir.
3D Tarama ve CMM Karşılaştırması
3D tarama ve CMM aynı amaca hizmet eder, ancak farklı sorulara yanıt verir. CMM seçilmiş noktalarda en yüksek doğruluğu sunarken optik 3D ölçüm parçanın tüm yüzeyini dakikalar içinde dijitalleştirir. Endüstriyel bilgisayarlı tomografi ise dışarıdan görünmeyen iç yapıları da ölçer.
Bu farklılık rekabetten çok iş bölümü yaratır. Ölçüm teknolojisini seçerken asıl soru, parçanın hangi özelliğinin hangi doğrulukla ve ne sıklıkta doğrulanması gerektiğidir.
Karşılaştırmalı Özellikler
Aşağıdaki tablo, üç ölçüm teknolojisini kalite mühendislerinin karar verirken baktığı başlıca kriterler üzerinden karşılaştırıyor.
Tabloyu yana kaydırarak tüm sütunları görebilirsiniz
| Kriter | Temaslı CMM | Optik 3D ölçüm | Endüstriyel BT |
|---|---|---|---|
| Ölçüm prensibi | Probun yüzeye dokunduğu noktalar | Işık veya lazerle yüzeyin tamamı | X ışınıyla parçanın içi ve dışı |
| Veri yoğunluğu | Seçilen noktalar | Milyonlarca noktalık yüzey verisi | Hacimsel veri |
| En güçlü olduğu iş | Dar toleranslı delikler ve prizmatik özellikler | Serbest form yüzeyler, kalıp ve döküm | İç boşluk, gözenek ve montajlı parçalar |
| Hız | Nokta sayısına bağlı, serbest formda yavaş | Tüm yüzey için hızlı | Tarama ve rekonstrüksiyon süresi gerekir |
| Yüzey etkisi | Renk ve parlaklıktan etkilenmez | Parlak veya şeffaf yüzeyde hazırlık gerekebilir | Malzeme yoğunluğu ve boyut belirleyicidir |
| Yumuşak parçalar | Temas kuvveti deformasyon riski taşır | Temassız, deformasyon yok | Temassız |
| Ortam gereksinimi | İklimlendirilmiş ölçüm odası | Üretim sahasında da kullanılabilir | Korumalı kabin içinde |
| Taşınabilirlik | Sabit, taşınabilir kollar hariç | El tipi ve robotik çözümlerle yüksek | Sabit |
Tablodan da görüldüğü gibi bu teknolojiler birbirinin rakibi değil, tamamlayıcısıdır. Doğru karar, ölçülecek özelliğin türüne ve ölçüm sonucunun nasıl kullanılacağına göre verilir.
Hangi görevde hangi teknoloji: karar kuralı
Ölçmeniz gereken şey birkaç kritik delik, yüzey ve konum toleransıysa temaslı CMM en güvenilir seçimdir. Parçanın tüm yüzeyinin tasarımdan ne kadar saptığını görmek istiyorsanız optik 3D ölçüm daha hızlı ve kapsamlı sonuç verir. İç boşluklar, gözenekler veya montajlı bileşenler söz konusuysa endüstriyel BT gerekir.
Birçok kalite laboratuvarı bu nedenle teknolojileri bir arada kullanır. Kritik özellikler CMM ile doğrulanırken yüzey sapmaları ve ilk numune değerlendirmeleri optik sistemlerle hızla tamamlanır.
Optik Ölçüm CMM’nin Yerini Alabilir mi?
Kısa cevap: bazı görevlerde evet, bazılarında hayır. Döküm, dövme, plastik enjeksiyon ve sac parçalarda kalite kontrolün önemli bir bölümü bugün optik sistemlerle yapılabiliyor. Bu parçalarda renkli sapma haritaları, tek tek noktalardan çok daha fazla bilgi veriyor.
Mikron altı doğruluk isteyen yataklama yüzeyleri, hassas delik çapları ve bazı form toleransları içinse temaslı CMM hâlâ referans yöntemdir. Bu yüzden doğru soru, hangisinin daha iyi olduğu değil, hangi ölçüm görevinin hangi teknolojiye ait olduğudur.
Hibrit Ölçüm Stratejisi Nasıl Kurulur?
Hibrit strateji, her ölçüm görevini ona en uygun teknolojiye dağıtır. Alüminyum döküm bir motor gövdesi bunun iyi bir örneğidir. Gövdedeki yatak delikleri ve bağlantı yüzeyleri birkaç mikronluk toleranslarla işlenir, döküm yüzeyleri ise çok daha geniş toleranslarla kontrol edilir.
Bu parçada işlenmiş kritik özellikler temaslı CMM ile ölçülür. Döküm yüzeylerinin tasarımdan sapması ve işleme payı optik 3D ölçümle tüm yüzey üzerinde kontrol edilir. İç gözenekler ise belirli aralıklarla seçilen örnek parçalarda endüstriyel BT ile incelenir.
Sonuçta ölçüm kapasitesi, tek bir makineye yüklenen sıra yerine paralel işleyen bir akışa dönüşür. CMM yalnızca en dar toleranslı özelliklere ayrıldığı için darboğaz olmaktan çıkar ve ilk numune onay süresi kısalır.
3D Tarama Teknolojilerinin Üstünlükleri
Optik 3D ölçüm sistemleri, CMM’nin güçlü olduğu alanların dışında kalan önemli bir boşluğu doldurur. Bu üstünlükler özellikle hız ve veri bütünlüğü gerektiren üretim ortamlarında belirginleşir.
İlk üstünlük kapsamdır. Parçanın tamamı ölçüldüğü için beklenmedik bir bölgedeki çarpılma ya da çökme de rapora yansır. CMM programında ölçülmesi planlanmamış bir bölgedeki hata ise çoğu zaman gözden kaçar.
İkinci üstünlük hız ve esnekliktir. El tipi tarayıcılar üretim sahasına, kalıbın ya da tezgâhın yanına götürülebilir. Parçanın ölçüm odasına taşınması ve ısıl dengeye gelmesinin beklenmesi gerekmez.
Üçüncü üstünlük ise verinin yeniden kullanılabilmesidir. Tek bir taramadan kalite raporu, tersine mühendislik modeli ve kalıp düzeltmesi için gereken sapma bilgisi birlikte elde edilir. ZEISS INSPECT gibi yazılımlar bu veriyi GD&T analizinden trend raporlarına kadar farklı çıktılara dönüştürür.
Sahadaki sonuçlar da bu üstünlükleri doğruluyor. Kalkancı Döküm, ZEISS ATOS Q ile 3D ölçüm süreçlerini hızlandırdı. Anadolu Isuzu ise ZEISS T-SCAN hawk 2 ile kalite kontrolde yeni bir seviyeye ulaştı.
CMM Ölçüm Alternatifi: 3D Tarama Kullanım Alanları
Optik 3D ölçüm, CMM’nin tamamlayıcısı olarak birçok sektörde 3D ölçüm tabanlı kalite kontrol süreçlerinin merkezine yerleşti. Öne çıkan uygulamalar sektörün parça yapısına göre şekilleniyor.
Başlıca Uygulama Alanları
Döküm ve dövme sektöründe ham parçaların işleme payı ve çarpılması hızla kontrol edilir. Plastik enjeksiyonda ilk numune ölçümü ve kalıp düzeltme döngüsü kısalır. Sac şekillendirmede ise geri yaylanma etkisi tüm yüzey üzerinde görülür.
Kalıp sektöründe revizyon ve kalite kontrol süreçleri belirgin biçimde hızlanır. Ata Kalıp, ZEISS T-SCAN hawk ile kalıp revizyonu ve kalıp kalite kontrol süreçlerini bu yaklaşımla kısalttı.
Otomotiv ve havacılıkta montaj öncesi uygunluk kontrolleri, büyük parçaların sahada ölçülmesi ve tedarikçi parça onayları optik sistemlerle yapılır. Seri üretimde ise ZEISS ScanBox gibi otomatik ölçüm hücreleri aynı parçayı operatörden bağımsız biçimde tekrar tekrar ölçer.
Medikal cihaz ve enerji sektörlerinde de optik ölçüm hızla yaygınlaşıyor. Kişiye özel implantların tasarımla karşılaştırılması, türbin kanatlarının aşınma analizi ve büyük kaynaklı yapıların montaj kontrolü bu sektörlerin tipik uygulamalarıdır.
Prototipleme ve Ar-Ge Süreçlerinde 3D Tarama
Ar-Ge süreçlerinde ölçüm yalnızca bir uygunluk kontrolü değildir. Prototiplerin tasarımla karşılaştırılması, test sonrası deformasyonun ölçülmesi ve eski parçaların incelenmesi de bu sürecin parçasıdır.
3D tarama burada iki rolü birden üstlenir. Bir yandan prototipin tasarımdan sapmasını gösterir, diğer yandan taranan veri tersine mühendislik yoluyla düzenlenebilir bir CAD modeline dönüştürülür. Böylece ölçüm ve tasarım aynı dijital akışta buluşur.
Prototip döngüsünde hız belirleyicidir. Her iterasyonda CMM programı yazmak yerine prototipi taramak, tasarım ekibine aynı gün renkli bir sapma haritası verir. Değişikliklerin etkisi bu harita üzerinden hızla görülür ve bir sonraki prototip daha az tahminle üretilir.
İç Yapıların Ölçümü: Endüstriyel Bilgisayarlı Tomografi
Dış yüzeyi ölçmek her zaman yeterli değildir. Döküm parçalardaki gözenekler, eklemeli imalatla üretilmiş parçalardaki iç kanallar veya montajlı bileşenlerin iç konumları, ne CMM probunun ne de optik sensörün ulaşabildiği yerlerdir.
Endüstriyel bilgisayarlı tomografi, parçayı X ışınıyla tarayarak iç ve dış geometriyi tek bir hacimsel veri olarak sunar. ZEISS METROTOM 1 gibi kompakt BT sistemleri bu kabiliyeti kalite laboratuvarlarına taşır. Gizli kusurları ve iç yapıları ölçme üzerine hazırladığımız içerik de bu teknolojinin pratik kullanımını anlatıyor.
infoTRON’un 3D Tarama Çözümleriyle Entegre Yaklaşımı
infoTRON, ölçüm ihtiyacını tek bir cihaz satışı olarak değil, kalite sürecinin bütünü olarak ele alır. Portföyde farklı ölçüm görevlerine yanıt veren optik ve BT tabanlı ZEISS çözümleri yer alır.
ZEISS ATOS Q, yapılandırılmış mavi ışıkla yüksek çözünürlüklü tam yüzey ölçümü sunar. ZEISS T-SCAN hawk 2 el tipi lazer tarayıcı olarak üretim sahasında ve büyük parçalarda esneklik sağlar. ScanBox ve ScanCobot gibi robotik hücreler ise ölçümü seri üretim temposuna taşır.
Bu donanımlara uygulama mühendisliği, ölçüm programı hazırlığı, kurulum ve eğitim desteği eşlik eder. Böylece mevcut CMM altyapısı korunurken optik ölçümün daha hızlı ve kapsamlı olduğu görevler doğru teknolojiye aktarılır.
Parçalarınız için hangi ölçüm teknolojisinin uygun olduğunu görmek isterseniz ZEISS 3D tarama ve ölçüm çözümlerini inceleyebilir ya da doğru 3D tarayıcı nasıl seçilir rehberimizden başlayabilirsiniz.
Sıkça Sorulan Sorular
CMM ölçümü araştıranların en sık sorduğu soruları, kalite mühendislerinin ve satın alma ekiplerinin pratik ihtiyaçlarını gözeterek aşağıda yanıtladık.
CMM açılımı nedir?
CMM, Coordinate Measuring Machine ifadesinin kısaltmasıdır ve Türkçede koordinat ölçüm makinesi ya da koordinat ölçme makinesi olarak kullanılır. Sektörde cihazın kendisi kadar, bu makinelerle yapılan ölçüm işi de kısaca CMM ölçüm olarak anılır.
CMM ölçüm ne işe yarar?
CMM ölçüm, üretilen parçaların teknik resimdeki boyut ve geometrik toleranslara uygun olup olmadığını doğrular. İlk numune onayı, seri üretim kontrolü, tedarikçi parça kabulü ve kalıp ya da fikstür doğrulaması en yaygın kullanım alanlarıdır.
CMM ölçüm cihazı fiyatı neye göre değişir?
Fiyatı belirleyen başlıca etkenler makine tipi ve ölçüm hacmi, doğruluk sınıfı, prob sistemi ve yazılım lisanslarıdır. Tarama probları ve geniş ölçüm hacmi yatırımı belirgin biçimde artırır.
Toplam maliyete iklimlendirilmiş ölçüm odası, fikstürler, kalibrasyon, bakım ve operatör eğitimi de eklenmelidir. CMM ölçüm hizmeti satın alınıyorsa fiyat, parçanın karmaşıklığına, ölçülecek özellik sayısına ve rapor kapsamına göre belirlenir.
CMM eğitimi nasıl alınır?
CMM operatörü olmak için metroloji temelleri, teknik resim okuma ve geometrik boyutlandırma ile toleranslandırma (GD&T) bilgisi gerekir. Bunlara makinenin yazılımı, prob kalibrasyonu ve ölçüm programlama eğitimleri eklenir.
Eğitimler genellikle makine üreticileri, yetkili distribütörler, üniversitelerin sürekli eğitim merkezleri ve meslek kuruluşları tarafından verilir. Uygulamalı deneyim arttıkça operatörün ölçüm belirsizliğini doğru yorumlama becerisi de gelişir.
CMM ölçümü ne kadar sürer?
Süre, ölçülecek özellik sayısına, gereken nokta yoğunluğuna ve programın hazır olup olmamasına bağlıdır. Hazır bir programla basit bir parça birkaç dakikada ölçülürken, yüzlerce özelliği olan karmaşık bir gövdenin ilk ölçümü programlamayla birlikte saatler sürebilir.
Parçanın oda sıcaklığına ulaşması için gereken termal dengeleme süresi de toplam süreye eklenmelidir. Büyük metal parçalarda bu bekleme, ölçümün kendisinden uzun sürebilir.
CMM ile 3D tarayıcı arasındaki fark nedir?
CMM, probla seçilen noktaları çok yüksek doğrulukla ölçer. 3D tarayıcı ise ışık veya lazerle parçanın tüm yüzeyini dakikalar içinde dijitalleştirir. Dar toleranslı kritik özelliklerde CMM, serbest form yüzeylerde ve tam yüzey analizinde 3D tarayıcı öne çıkar.
CMM ölçüm hassasiyeti ne kadardır?
Hassasiyet makine tipine ve doğruluk sınıfına göre büyük farklar gösterir. Köprü tipi CMM’lerde uzunluk ölçüm hatası tipik olarak birkaç mikron mertebesindedir ve en hassas sistemler mikronun altına iner. Taşınabilir ölçüm kollarında ise değerler onlarca mikron mertebesine çıkar.
Bir makineyi değerlendirirken üreticinin ISO 10360’a göre verdiği değerlere ve bu değerlerin geçerli olduğu sıcaklık aralığına bakılmalıdır. Gerçek ölçüm belirsizliği, parça ve yöntem etkileri eklendiğinde bu değerin üzerine çıkar.
CMM operatörü ne iş yapar?
CMM operatörü, teknik resmi yorumlayarak ölçüm planını hazırlar, parçayı bağlar, probu kalibre eder ve ölçüm programını çalıştırır. Sonuçları değerlendirip raporlar ve uygunsuzlukları üretim ekibine iletir. Deneyimli operatörler aynı zamanda çevrim dışı programlama yapar ve yeni parçalar için ölçüm stratejisi geliştirir.
Taşınabilir ölçüm kolu ile sabit CMM arasındaki fark nedir?
Sabit CMM, iklimlendirilmiş bir odada en yüksek doğruluğu sunar ama parçanın makineye getirilmesini gerektirir. Taşınabilir ölçüm kolu ise parçanın yanına götürülür, büyük ve taşınması zor parçalarda ya da üretim hattında hızlı kontroller için uygundur. Bu esnekliğin bedeli daha geniş ölçüm belirsizliğidir.
CMM makinesi hangi sektörlerde kullanılır?
Otomotiv, havacılık ve savunma, makine imalatı, kalıp, döküm, medikal cihaz ve enerji sektörleri CMM’nin en yoğun kullanıldığı alanlardır. Ortak payda, dar toleranslı parçaların izlenebilir biçimde doğrulanması ihtiyacıdır.
CMM Ölçüm: Doğru Görev için Doğru Teknoloji
Koordinat ölçüm makineleri, dar toleranslı parçaların doğrulanmasında yarım asrı aşkın süredir güvenilir bir referans olmayı sürdürüyor. Makine tipi, prob seçimi, ölçüm odası koşulları ve doğru programlama bu güvenilirliğin temel taşlarıdır.
Bugünün kalite laboratuvarı ise tek bir teknolojiye dayanmıyor. Temaslı CMM kritik özellikleri, optik 3D ölçüm tam yüzey sapmalarını, endüstriyel BT ise iç yapıları ölçüyor. Her ölçüm görevini ona en uygun teknolojiye yönlendirmek hem süreyi hem de kalite riskini azaltıyor.
Ölçüm süreçlerinizi optik ve BT tabanlı çözümlerle nasıl hızlandırabileceğinizi değerlendirmek için infoTRON metroloji ekibiyle görüşebilirsiniz.


