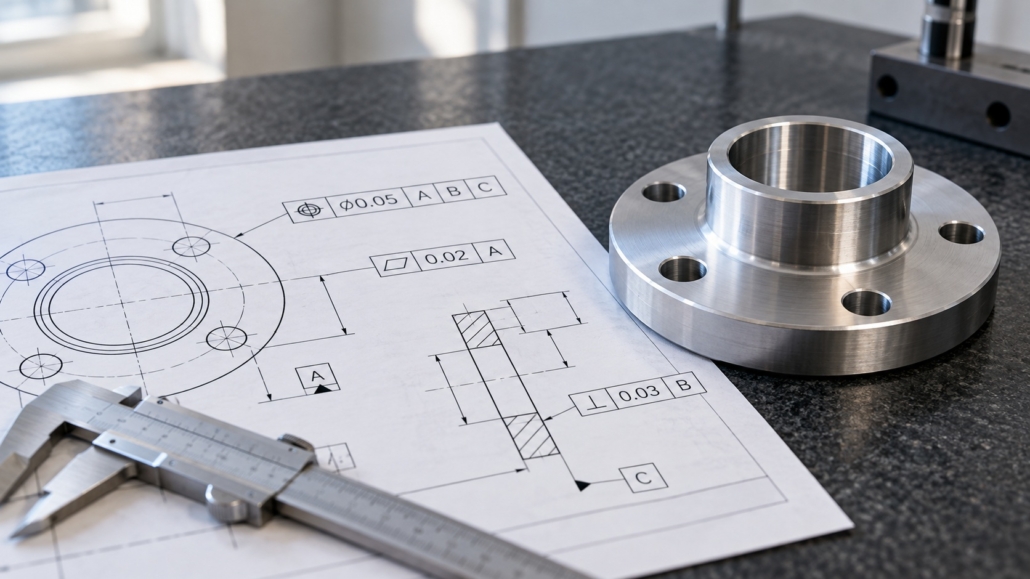
Bir deliğin çapı ölçü içinde çıkıyor, ama parça montajda karşı parçaya oturmuyor. Sebep çoğu zaman çapta değil, deliğin konumunda ya da ekseninin eğikliğindedir. Klasik artı eksi toleranslar bu tür hataları tarif etmekte zorlanır. GD&T, tam olarak bu boşluğu kapatmak için geliştirilmiş teknik bir dildir.
Bugün otomotivden havacılığa kadar pek çok sektörde teknik resimler GD&T ile yazılıyor. Tasarımcı parçanın nasıl çalışacağını sembollerle tarif ediyor, üretim ve kalite ekipleri de aynı sembolleri okuyarak parçayı üretiyor ve ölçüyor. Bu dili bilmeyen bir tedarikçi için ise teknik resim kolayca yanlış anlaşılabiliyor.
Kısa cevap: GD&T nedir?
GD&T (Geometric Dimensioning and Tolerancing), Türkçesiyle geometrik boyutlandırma ve toleranslandırma, bir parçanın biçimini, yönünü, konumunu ve salgısını standart sembollerle tanımlayan mühendislik dilidir. Her özelliğin ideal geometrisinden ne kadar sapabileceğini ve hangi referanslara göre ölçüleceğini belirtir. ASME Y14.5 ve ISO 1101 standartlarına dayanır ve tasarım, üretim ile kalite kontrol arasında ortak dil sağlar.
Bu rehberde GD&T’nin temel kavramlarını, sembol gruplarını, ASME ile ISO yaklaşımları arasındaki farkı ve bir tolerans çerçevesinin nasıl okunduğunu ele alıyoruz. Ardından GD&T gereksinimlerinin CMM ve optik 3D ölçümle nasıl doğrulandığını, sektörlerden örnekleri ve infoTRON’un ölçüm çözümlerini anlatıyoruz.
GD&T Nedir?
GD&T, İngilizce Geometric Dimensioning and Tolerancing ifadesinin kısaltmasıdır. Türkçe kaynaklarda geometrik boyutlandırma ve toleranslandırma, geometrik ölçülendirme ya da kısaca geometrik toleranslar olarak geçer. Bazı eğitimlerde Türkçe kısaltması GB&T olarak da kullanılır.
Sistem, bir parçanın her fonksiyonel özelliği için izin verilen geometrik sapmayı tanımlar. Bir yüzeyin ne kadar düz, bir deliğin ne kadar doğru konumda, bir milin ne kadar eş eksenli olması gerektiği tek bir çerçeveyle yazılır. Bu çerçeve sembol, tolerans değeri ve referans harflerinden oluşur. Böylece teknik resim yalnızca ölçüleri değil, parçanın nasıl çalışacağını da anlatır.
Kökeni 1940’lara dayanır. İskoçya’daki bir torpido fabrikasında çalışan Stanley Parker, artı eksi koordinat toleranslarının işlevsel olarak kullanılabilir parçaları reddettiğini fark etti ve dairesel konum toleransı fikrini geliştirdi. Bu yaklaşım zamanla ABD’de ASME Y14.5, uluslararası alanda ise ISO standartlarıyla bütünlüklü bir sisteme dönüştü.
Artı Eksi Tolerans ile GD&T Arasındaki Fark
Klasik artı eksi toleranslar ölçüyü kontrol eder, ama ölçünün hangi referanstan alınacağını ve biçim hatasını tam olarak tarif etmez. Örneğin bir deliğin konumu X ve Y yönünde ±0,05 mm ile verildiğinde, deliğin merkezi için izin verilen bölge 0,1 mm kenarlı bir karedir.
Oysa deliğin karşı parçaya oturması için önemli olan, merkezinin ideal konumdan her yöne eşit uzaklıkta kalmasıdır. GD&T ile aynı karenin köşelerinden geçen Ø0,14 mm’lik dairesel bir bölge tanımlanabilir. Bu dairenin alanı karenin yaklaşık yüzde 57 fazlasıdır. Yani montajı bozmayan, ama artı eksi sistemde hurdaya ayrılacak parçalar kabul edilir hale gelir.
GD&T Neden Kullanılır?
GD&T’nin ilk kazancı ortak dildir. Tasarımcı, CNC operatörü, kalite mühendisi ve tedarikçi aynı resmi aynı şekilde okur. Yorum farkı ortadan kalktığında, tedarikçiyle yaşanan “parça uygun mu” tartışmaları da somut bir referansa dayanır.
İkinci kazanç fonksiyonel tasarımdır. Toleranslar parçanın montajdaki gerçek görevine göre verilir. Kritik yüzeyler sıkı, işlevsiz yüzeyler gevşek tutulur. Bu da gereksiz hassas işlemeyi ve buna bağlı maliyeti azaltır.
Üçüncü kazanç ölçülebilirliktir. Datum yapısı ölçümün hangi yüzeylerden başlayacağını tanımladığı için, ölçüm programı doğrudan teknik resimden kurulur. Farklı tesislerde farklı cihazlarla yapılan ölçümler karşılaştırılabilir hale gelir. GD&T bu yönüyle kalite kontrolün aşamaları ve yöntemleri içinde boyutsal ölçümün temelini oluşturur.
GD&T’nin Temel Kavramları
GD&T’yi okuyabilmek için üç kavramı bilmek iyi bir başlangıçtır: tolerans kontrol çerçevesi, datum ve malzeme koşulu.
Tolerans Kontrol Çerçevesi
Geometrik toleranslar teknik resimde bölmeli, dikdörtgen bir çerçeve içinde yazılır. Çerçeve ilgili özelliğe bir okla bağlanır ve soldan sağa okunur.
1.Geometrik karakteristik sembolü: Kontrol edilen özelliği gösterir, örneğin düzlemsellik, konum ya da salgı.
2.Tolerans değeri: Tolerans bölgesinin genişliğini verir. Değerin önünde Ø işareti varsa bölge silindiriktir.
3.Malzeme koşulu: Varsa MMC için Ⓜ, LMC için Ⓛ sembolü tolerans değerinin yanında yer alır.
4.Datum referansları: A, B ve C gibi harfler, ölçümün hangi referanslara göre ve hangi öncelik sırasıyla yapılacağını belirtir.
Datum ve Datum Referans Çerçevesi
Datum, ölçümün başlangıcı olarak kabul edilen teorik referanstır. Teknik resimde bir yüzey ya da eksen, üçgen işaretli bir harfle datum olarak tanımlanır. Gerçek parçada bu yüzey hiçbir zaman kusursuz değildir. Bu yüzden datum, yüzeye temas eden ideal bir düzlem ya da eksen olarak kurulur.
Üç datum birlikte bir datum referans çerçevesi oluşturur ve parçanın altı serbestlik derecesini kilitler. Yaygın yaklaşım 3-2-1 kuralıdır. Birincil datum en az üç noktadan, ikincil datum iki noktadan, üçüncül datum ise bir noktadan temas eder. Birincil datum genellikle parçanın montajda oturduğu en büyük fonksiyonel yüzeydir.
Döküm ve dövme gibi ham yüzeylerde yüzeyin tamamı yerine datum hedefleri kullanılır. Bunlar yüzey üzerinde belirlenmiş nokta, çizgi ya da küçük alanlardır. Böylece düzgün olmayan bir yüzeyden de tekrarlanabilir bir referans kurulabilir.
Malzeme Koşulları: MMC, LMC ve RFS
Malzeme koşulu, toleransın parçanın gerçek boyutuna göre değişip değişmeyeceğini belirler. MMC (maksimum malzeme koşulu), özelliğin en fazla malzeme taşıdığı durumdur. Bu, delikte en küçük çap, milde ise en büyük çap anlamına gelir. LMC (minimum malzeme koşulu) bunun tersidir. RFS ise toleransın boyuttan bağımsız olarak sabit kaldığını ifade eder.
MMC’nin pratik etkisi bonus toleranstır. Çapı Ø10,0 ile Ø10,2 mm arasında olabilen bir delik için konum toleransı Ø0,1 Ⓜ verilmiş olsun. Delik Ø10,0 mm üretilirse konum toleransı Ø0,1 mm’dir. Delik Ø10,2 mm üretilirse aradaki 0,2 mm bonus olarak eklenir ve konum toleransı Ø0,3 mm’ye çıkar.
Mantığı basittir. Delik büyüdükçe karşı parçadaki pime daha fazla boşluk kalır ve konum hatası montajı daha az etkiler. Bu yaklaşım, montajı sorunsuz yapılabilecek parçaların hurdaya ayrılmasını önler. Ayrıca seri üretimde fonksiyonel mastarlarla hızlı kontrol imkânı verir.
GD&T Sembolleri ve Tolerans Grupları
Geometrik toleranslar, kontrol ettikleri özelliğe göre beş grupta toplanır. ASME Y14.5’in 2009 sürümünde 14 sembol vardı. 2018 sürümü eş merkezlilik ve simetri sembollerini kaldırarak sayıyı 12’ye indirdi. ISO 1101 ise bu iki sembolü kullanmaya devam ediyor.
Tabloyu yana kaydırarak tüm sütunları görebilirsiniz
| Grup | Semboller | Neyi kontrol eder? | Datum gerekir mi? |
|---|---|---|---|
| Biçim | Doğrusallık, düzlemsellik, dairesellik, silindiriklik | Özelliğin kendi şekli | Hayır |
| Profil | Çizgi profili, yüzey profili | Serbest form eğri ve yüzeyler | İsteğe bağlı |
| Yönelim | Paralellik, diklik, açısallık | Özelliğin datuma göre açısı | Evet |
| Konum | Konum, eş merkezlilik, simetri | Özelliğin datuma göre yeri | Evet |
| Salgı | Dairesel salgı, toplam salgı | Dönen yüzeyin eksene göre sapması | Evet |
En sık kullanılan sembol konum toleransıdır. Delik desenleri, cıvata bağlantıları ve montaj yüzeyleri bu sembolle tanımlanır. Serbest form yüzeylerde ise yüzey profili öne çıkar. Bir kaput paneli ya da türbin kanadı gibi karmaşık bir yüzeyin tamamı, tek bir yüzey profili toleransıyla CAD modeline bağlanabilir.
Salgı toleransları dönen parçalara özgüdür. Mil, kasnak ve rulman yatağı gibi parçalarda, eksen etrafında döndürülen yüzeyin sapması ölçülür. Dairesel salgı tek bir kesiti, toplam salgı ise yüzeyin tamamını kontrol eder.
ASME Y14.5 mi, ISO GPS mi?
Dünyada iki ana GD&T sistemi kullanılır. ABD merkezli ASME Y14.5 tek ve kapsamlı bir standarttır, güncel sürümü 2018 yılında yayımlandı. ISO tarafında ise geometrik ürün spesifikasyonu (GPS) adı verilen bir standartlar ailesi vardır. Bu ailenin merkezinde geometrik toleransları tanımlayan ISO 1101 ile datumları tanımlayan ISO 5459 bulunur. Türkiye’de bu standartlar TS EN ISO olarak benimsenmiştir.
İki sistem semboller bakımından büyük ölçüde benzer, ama varsayılan kurallar farklıdır. En önemli fark, boyut ile biçim arasındaki ilişkidir. ASME’de 1 numaralı kural olarak bilinen zarf ilkesi geçerlidir ve özellik maksimum malzeme boyutundayken kusursuz biçimde olmalıdır. ISO 8015 ise bağımsızlık ilkesini varsayar ve boyut ile biçimi ayrı gereksinimler olarak ele alır. ISO resimlerinde zarf ilkesi istenirse Ⓔ sembolüyle belirtilir.
Tabloyu yana kaydırarak tüm sütunları görebilirsiniz
| Konu | ASME Y14.5-2018 | ISO GPS |
|---|---|---|
| Yapı | Tek kapsamlı standart | ISO 1101, ISO 5459, ISO 8015 ve diğerlerinden oluşan aile |
| Boyut ve biçim | Zarf ilkesi varsayılan | Bağımsızlık ilkesi varsayılan, zarf için Ⓔ |
| Eş merkezlilik ve simetri | Kaldırıldı | Kullanılıyor |
| Genel toleranslar | Resim notu ile tanımlanır | ISO 2768 ve ISO 22081 |
| Yaygın olduğu alan | ABD, havacılık ve savunma | Avrupa, otomotiv tedarik zinciri |
Pratikte hangi standardın kullanılacağını genellikle müşteri belirler. ABD’ye çalışan havacılık ve savunma tedarikçileri çoğunlukla ASME ile, Avrupa otomotiv zinciri ise ISO ile çalışır. Aynı sembol iki sistemde farklı yorumlanabildiği için, geçerli standardın teknik resmin başlık bloğunda mutlaka yazılması gerekir.
Teknik Resimde GD&T Nasıl Okunur?
Bir GD&T çerçevesi her zaman aynı sırayla okunur. Örnek olarak bir flanştaki dört cıvata deliğine verilmiş şu çerçeveyi düşünelim: konum sembolü, Ø0,2 Ⓜ, A, B ve C.
1.Sembol: Konum sembolü, delik eksenlerinin ideal konumlarına göre kontrol edileceğini söyler.
2.Tolerans: Ø işareti, her delik ekseninin Ø0,2 mm çaplı silindirik bir bölgenin içinde kalması gerektiğini belirtir.
3.Malzeme koşulu: Ⓜ sembolü, delikler büyüdükçe bonus tolerans kazanılacağını gösterir.
4.Datumlar: Parça önce A yüzeyine oturtulur, sonra B ile ortalanır ve en son C ile dönmesi engellenir. Ölçüm bu referans çerçevesinde yapılır.
İdeal konumlar, teknik resimde çerçeve içine alınmış temel ölçülerle verilir. Temel ölçülerin kendi toleransı yoktur. Sapmaya izin veren tek şey, kontrol çerçevesindeki geometrik toleranstır.
En sık yapılan hatalar da bu okuma sırasında ortaya çıkar. Datum sırasının önemsenmemesi, temel ölçülere ayrıca artı eksi tolerans yazılması ve fonksiyonu olmayan yüzeylere sıkı tolerans verilmesi bunların başında gelir. İlk ikisi ölçüm sonucunu belirsizleştirir, üçüncüsü ise maliyeti gereksiz yere artırır.
GD&T Ölçümle Nasıl Doğrulanır?
Teknik resimdeki her GD&T gereksinimi, ölçülebildiği ölçüde anlam taşır. Doğrulama için bugün üç yöntem öne çıkıyor: koordinat ölçüm makineleri, optik 3D ölçüm ve iç yapılar için endüstriyel bilgisayarlı tomografi.
CMM ile GD&T Ölçümü
CMM, probuyla parça üzerinden noktalar alır ve bu noktalardan düzlem, silindir gibi geometrik elemanlar oluşturur. Operatör önce datum yüzeylerini ölçerek parçanın koordinat sistemini kurar. Ardından konum, diklik ya da salgı gibi değerler bu sisteme göre hesaplanır.
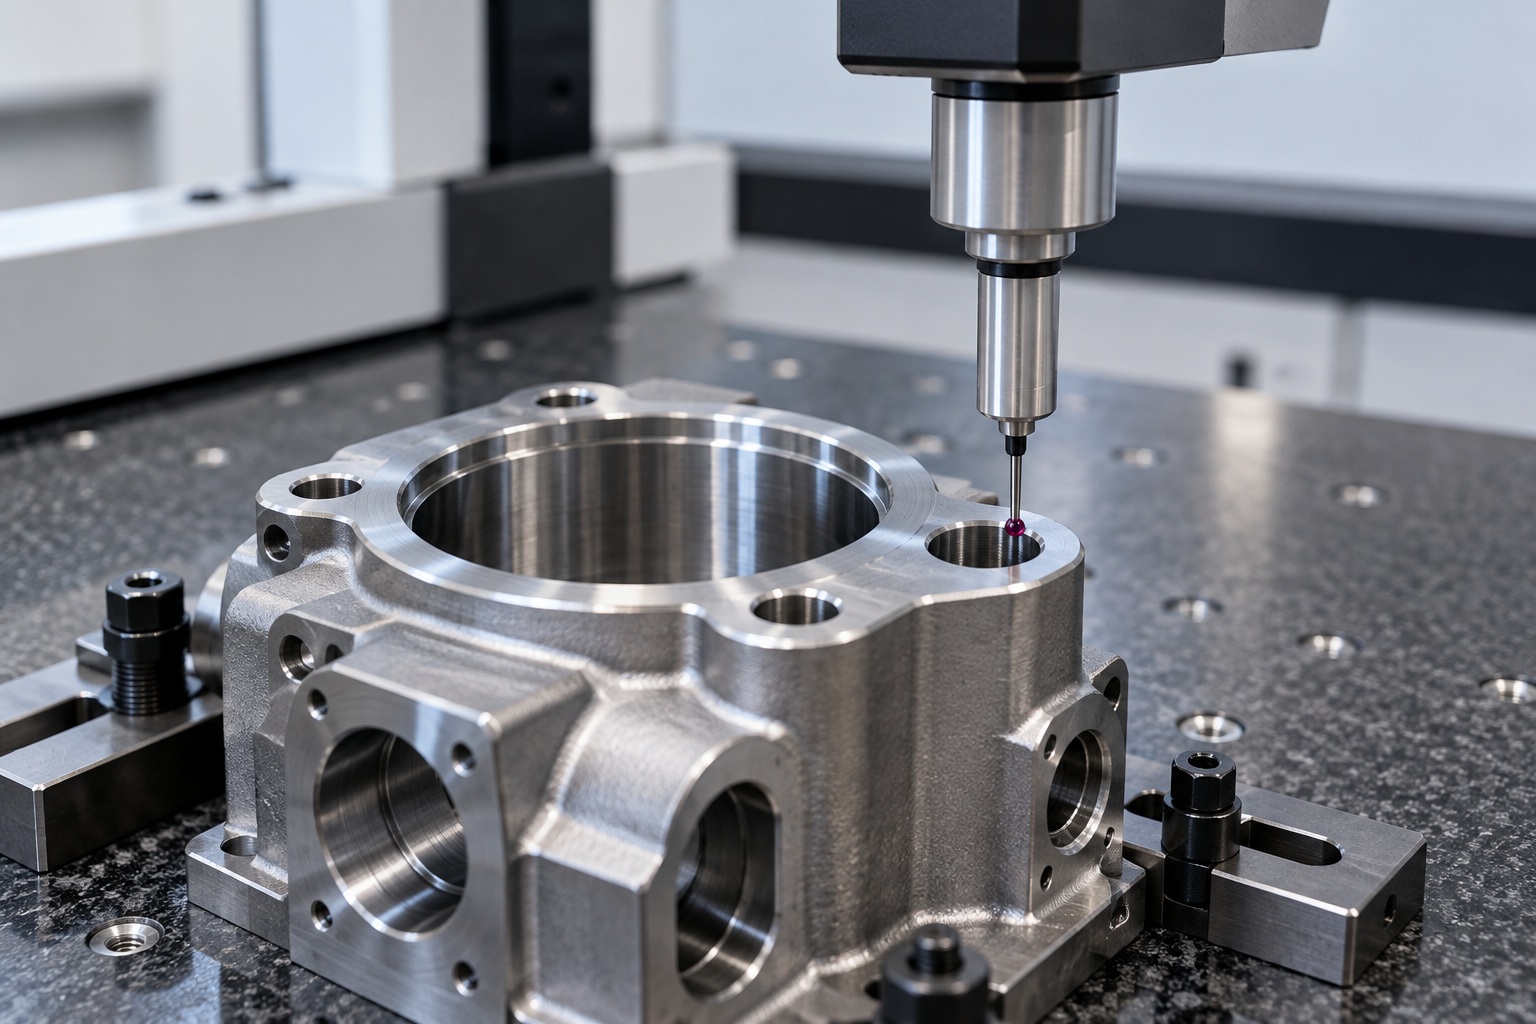
CMM, dar toleranslı delikler ve prizmatik özellikler için referans yöntem olmayı sürdürüyor. Makine türleri, prob sistemleri ve ölçüm adımları için CMM ölçüm rehberine bakabilirsiniz.
Optik 3D Ölçüm ile GD&T Analizi
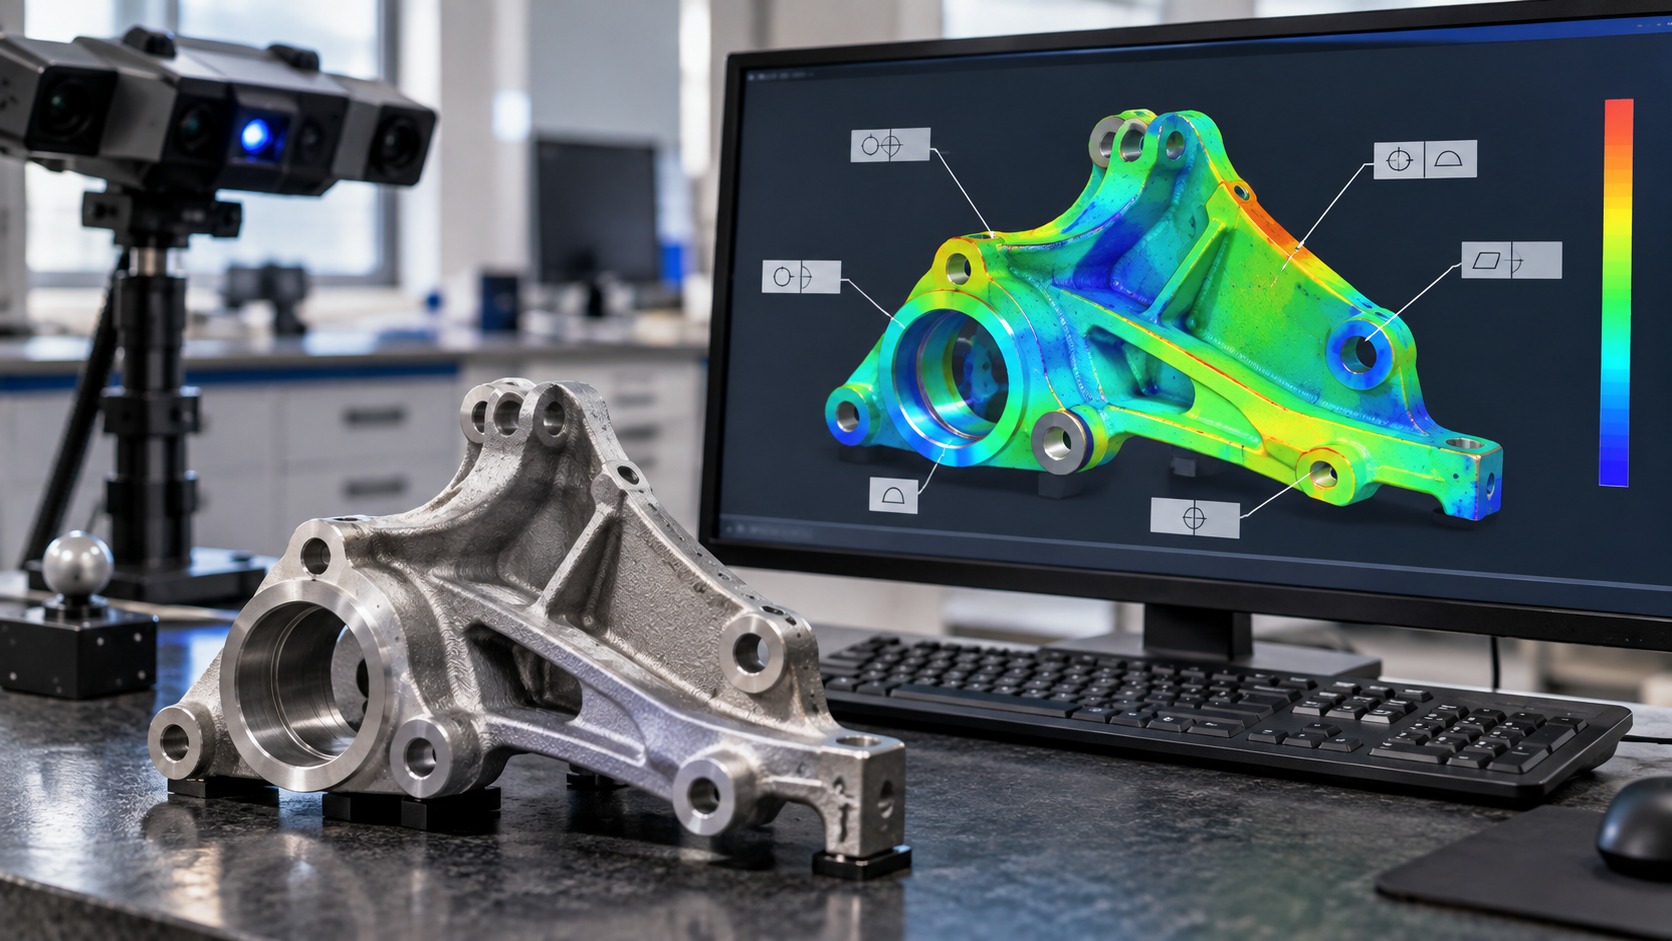
Optik tarayıcılar yüzeyin tamamından milyonlarca nokta toplar. Bu veri CAD modeliyle hizalandıktan sonra GD&T analizleri tam yüzey üzerinde yapılır. Yüzey profili gibi toleranslarda, birkaç ölçüm noktası yerine yüzeyin tamamındaki sapma renkli bir haritada görünür. Optik tarama yöntemleri ve doğruluğu belirleyen faktörler bu verinin nasıl toplandığını ayrıntılı anlatıyor.
ZEISS INSPECT yazılımı, ISO ve ASME GD&T standartlarına göre değerlendirme yapar. CAD verisindeki ürün ve üretim bilgilerini (PMI) kullanarak ölçüm planının kurulmasını hızlandırır. ZEISS ATOS Q gibi optik sistemlerle toplanan veri, aynı yazılımda GD&T raporuna ve seri üretim için trend analizine dönüştürülür.
Farklı marka tarayıcılarla çalışan ekipler için Geomagic Control X benzer bir değerlendirme sunar. Tarama verisiyle CAD karşılaştırması, GD&T analizi ve tekrarlanabilir rapor şablonları tek ortamda hazırlanır.
Parçalarınızda GD&T değerlendirmesini tam yüzey verisiyle nasıl yapabileceğinizi görmek isterseniz, ZEISS INSPECT ile 3D ölçüm ve GD&T analizi sayfasında yazılımın yeteneklerini inceleyebilirsiniz.
Endüstriyel Tomografi ile İç Özellikler
Kapalı kanallar, iç delikler ve montajlı parçalardaki gizli yüzeyler ne probla ne de optik tarayıcıyla görülebilir. Endüstriyel bilgisayarlı tomografi parçanın içini de ölçerek bu özelliklerin GD&T değerlendirmesine imkân verir. ZEISS METROTOM 1 bu ihtiyaca yönelik kompakt bir tomografi sistemidir.
Aynı parça, iki farklı sonuç: Sebep ne?
Bir düzlemsellik değeri, aynı nokta verisinden farklı hesaplama yöntemleriyle farklı çıkabilir. En küçük kareler (Gauss) yöntemi noktalara ortalama bir düzlem oturtur. Minimum bölge (Chebyshev) yöntemi ise tüm noktaları kapsayan en dar bölgeyi arar. Tedarikçi ile müşteri arasında ölçüm farkı varsa, ilk bakılacak yer kullanılan uydurma algoritmasıdır.
Bu nedenle ölçüm planında yalnızca cihaz değil, değerlendirme yöntemi de tanımlanmalıdır. ISO standartları birçok biçim toleransı için minimum bölge yaklaşımını esas alır. Aynı tanım her iki tarafta kullanıldığında sonuçlar gerçekten karşılaştırılabilir hale gelir.
3D Modelde GD&T: Model Tabanlı Tanım
Geleneksel yaklaşımda toleranslar 2D teknik resimde yer alır. Model tabanlı tanımda (MBD) ise GD&T doğrudan 3D CAD modelinin üzerine, ürün ve üretim bilgisi (PMI) olarak yazılır. Model hem geometrinin hem de toleransların tek kaynağı olur.
Bu yaklaşımın en somut kazancı ölçüm hazırlığındadır. Ölçüm yazılımı datumları ve toleransları modelden okuyabildiğinde, bu bilgileri elle girmeye gerek kalmaz. Elle aktarımdan doğan yazım hataları da ortadan kalkar. CATIA programı, toleransların 3D model üzerinde fonksiyonel olarak tanımlanmasına imkân veren CAD çözümlerinden biridir.
Aynı mantık tersine mühendislikte de geçerlidir. Taranan bir parçadan yeniden oluşturulan CAD modeli üretilebilir olsa bile, fonksiyona uygun GD&T tanımları eklenmeden doğrulanabilir değildir. Tersine mühendisliğin adımları içinde tolerans tanımlama bu yüzden ayrı bir aşama olarak ele alınır.
Sektörlerden GD&T Örnekleri
GD&T’nin ağırlığı sektöre göre değişir. Aşağıdaki alanlar, geometrik toleransların en yoğun kullanıldığı ve ölçümle en sık doğrulandığı uygulamalardır.
Otomotiv
Otomotivde motor bloğu, şanzıman gövdesi ve fren diski gibi parçalarda konum, diklik ve salgı toleransları yoğun kullanılır. Gövde parçalarında ise yüzey profili ve referans nokta sistemleri öne çıkar. Tedarikçi ağı çok geniş olduğu için ortak tolerans dili, parça kabul sürecinin temelidir.
Büyük ve karmaşık parçalarda el tipi lazer tarama bu sürecin hızını belirliyor. Anadolu Isuzu’nun ZEISS T-SCAN hawk 2 deneyimi, araç parçalarının kalite kontrolünde tam yüzey ölçümün rolünü gösteriyor.
Havacılık ve Savunma
Havacılıkta türbin kanatları, yapısal bağlantı parçaları ve kompozit bileşenler dar profil ve konum toleranslarıyla tanımlanır. Bu sektörde ASME Y14.5 yaygındır. AS9102 ilk parça muayenesinde ise teknik resimdeki her karakteristiğin, GD&T gereksinimleri dahil, tek tek raporlanması beklenir. Serbest form yüzeylerin profil toleransı, tam yüzey optik ölçümün en güçlü olduğu alandır.
Kalıp ve Döküm
Döküm parçalarda ilk soru, ham parçanın yeterli işleme payı taşıyıp taşımadığıdır. Datum hedefleriyle kurulan referans, talaşlı işlemenin doğru yerden başlamasını sağlar. İşlenmiş yüzeyler ise konum ve düzlemsellik toleranslarıyla kontrol edilir.
Kalıpta ise ölçüm, revizyonun nereye ve ne kadar yapılacağını belirler. Deneme parçasının tolerans dışı kalan bölgeleri, kalıp düzeltmesinin doğrudan girdisi olur.
Sahadaki örnekler bu etkinin hızını gösteriyor. Kalkancı Döküm, ZEISS ATOS Q ile 3D ölçüm süreçlerinde yüzde 60’a varan hızlanma sağladı. Ata Kalıp ise T-SCAN hawk ile kalıp revizyonu ve kalıp kalite kontrol süreçlerini hızlandırdı.
Medikal
İmplant ve cerrahi alet üretiminde GD&T, parçanın diğer bileşenlerle ve kullanım koşullarıyla uyumunu güvenceye alır. Küçük ve karmaşık geometriler nedeniyle bu alanda optik ölçüm ve tomografi sık kullanılır.
infoTRON ile GD&T Ölçümü ve Kalite Kontrol
infoTRON, dünya lideri üreticilerin Türkiye distribütörü olarak GD&T değerlendirmesi yapan donanım ve yazılımı birlikte sunar. Optik tarayıcılar, el tipi lazer tarayıcılar ve endüstriyel tomografi, ZEISS INSPECT ve Geomagic Control X yazılımlarıyla aynı iş akışında çalışır.
Kendi ölçüm altyapısını kurmadan sonuç almak isteyen işletmeler için ölçüm hizmeti de verilir. İstanbul 3D Teknoloji Merkezi’nde yürütülen kalite kontrol projelerinde yüzeysel sapma, noktasal ölçüm, kesit kontrolü, 3D ve 2D GD&T kontrolleri yapılır ve otomatik raporlar hazırlanır. Kapsam ve teklif için 3D tarama ve kalite kontrol hizmetleri sayfasındaki formu kullanabilirsiniz.
Uygulama mühendisleri, teknik resimdeki GD&T yapısına göre doğru ölçüm sistemini ve değerlendirme ayarlarını belirler. Satın alma kararından önce teknolojiyi kendi parçalarınızda görmek isterseniz canlı demo da planlanabilir.
Sıkça Sorulan Sorular
GD&T hakkında tasarım, üretim ve kalite ekiplerinin en sık sorduğu soruları aşağıda yanıtladık.
GD&T ne demek?
Geometric Dimensioning and Tolerancing, yani geometrik boyutlandırma ve toleranslandırma demektir. Parçanın biçim, yönelim, konum ve salgı gereksinimlerini standart sembollerle tanımlayan teknik resim dilidir.
MMC ve LMC nedir?
MMC, maksimum malzeme koşuludur ve delikte en küçük, milde en büyük çapı ifade eder. LMC ise minimum malzeme koşuludur ve delikte en büyük, milde en küçük çapı ifade eder. Tolerans değerinin yanına Ⓜ ya da Ⓛ yazıldığında, özellik bu koşuldan uzaklaştıkça bonus tolerans kazanılır.
Geometrik toleranslandırma sembolleri nelerdir?
Semboller beş grupta toplanır. Biçim grubunda doğrusallık, düzlemsellik, dairesellik ve silindiriklik, profil grubunda çizgi ve yüzey profili yer alır. Yönelim grubunda paralellik, diklik ve açısallık, konum grubunda konum, eş merkezlilik ve simetri bulunur. Salgı grubu ise dairesel ve toplam salgıdan oluşur.
Tolerans çeşitleri nelerdir?
Teknik resimde üç tür tolerans bulunur. Boyut toleransları bir ölçünün alt ve üst sınırını verir. Geometrik toleranslar biçim, yön, konum ve salgıyı kontrol eder. Genel toleranslar ise ayrıca toleranslandırılmamış ölçüler için ISO 2768 gibi standartlara atıfla verilir.
ISO 2768 ile GD&T arasındaki fark nedir?
ISO 2768, resimde ayrıca belirtilmeyen ölçüler için genel bir tolerans sınıfı tanımlar. GD&T ise kritik özelliklere tek tek ve fonksiyona göre tolerans verir. İkisi birlikte kullanılır: genel tolerans resmin geneline, GD&T ise kritik özelliklere uygulanır.
GD&T 3D tarayıcı ile ölçülebilir mi?
Evet. Metroloji sınıfı optik ve lazer tarayıcılar, ZEISS INSPECT gibi yazılımlarla ISO ve ASME’ye göre GD&T değerlendirmesi yapar. Çok dar toleranslı delik ve oturma yüzeylerinde ise CMM ile birlikte kullanılması daha güvenilir sonuç verir.
GD&T eğitimi kimler için gereklidir?
Tasarım ve ürün geliştirme mühendisleri, CNC programcıları, kalite ve ölçüm teknisyenleri ile tedarikçi kalite ekipleri GD&T bilmelidir. Uluslararası geçerli bir belge isteyenler için ASME’nin GDTP sertifika programı bulunur.
Konum toleransı neden bu kadar yaygın?
Delik, pim ve cıvata bağlantıları neredeyse her montajda vardır ve işlevleri konumlarına bağlıdır. Konum toleransı, dairesel bölgesi ve MMC ile birlikte kullanılabilmesi sayesinde, artı eksi koordinat toleranslarına göre daha fazla fonksiyonel parçayı kabul eder.
GD&T: Tasarım Amacını Ölçülebilir Kılan Ortak Dil
GD&T, parçanın nasıl çalışacağını teknik resme taşıyan ve tasarım, üretim ile kalite kontrol arasındaki yorum farkını ortadan kaldıran bir sistemdir. Sembolleri, datum yapısını ve malzeme koşullarını doğru kullanmak hem kaliteyi hem de maliyeti doğrudan etkiler.
Toleransların gerçekten karşılandığını göstermek ise doğru ölçüm yöntemine ve doğru değerlendirme ayarlarına bağlıdır. CMM, optik ölçüm ve tomografi birlikte düşünüldüğünde, her GD&T gereksinimi için uygun bir doğrulama yolu bulunur.
Parçalarınız için GD&T ölçümü, ölçüm hizmeti ya da canlı demo planlamak için infoTRON ölçüm ekibiyle iletişime geçebilirsiniz.


